3D Baskılı Oklüzal Splint (Gece Plağı) Ne Kadar Doğru ve Dayanıklı?
Gece plağı ya da oklüzal splint, dijital iş akışına en hızlı geçen apareylerden biri. Ağız içi tarama, tasarım ve reçineli 3D baskıyla aynı gün içinde splint üretmek artık mümkün. Laboratuvarlarda en çok sorulan soru ise şu: 3D baskılı bir splint, frezelenmiş ya da geleneksel yöntemle yapılmış bir splint kadar iyi oturur ve dayanır mı? Bu yazıda doğruluk, eğilme dayanımı, sertlik, aşınma ve tutuculuk üzerine DOI numarası olan çalışmaları derledik; baskı yönünün, yıkamanın, son kürlemenin ve cilanın sonucu nasıl değiştirdiğini anlattık. Aşağıdaki sayıların hiçbiri 3mash reçineleri ya da yazıcılarıyla elde edilmedi; her biri ilgili çalışmanın kendi yazıcı, reçine ve test koşuluna aittir.
Oklüzal splint nedir ve 3D baskıyla nasıl üretilir?
Oklüzal splint, bruksizm (diş sıkma ve gıcırdatma) ve temporomandibular eklem rahatsızlıklarında dişleri korumak ve kas-eklem yükünü azaltmak için kullanılan, çıkarılabilir sert bir ağız içi apareydir. Günlük dilde gece plağı da denir. Šimunović ve ark. (2025) derlemesine göre dijital iş akışı dört aşamadan oluşur:
Tarama: Alt ve üst çene ile kapanış ağız içi tarayıcıyla kaydedilir.
Tasarım (CAD): Splintin sınırları, kalınlığı ve oklüzal temasları yazılımda belirlenir.
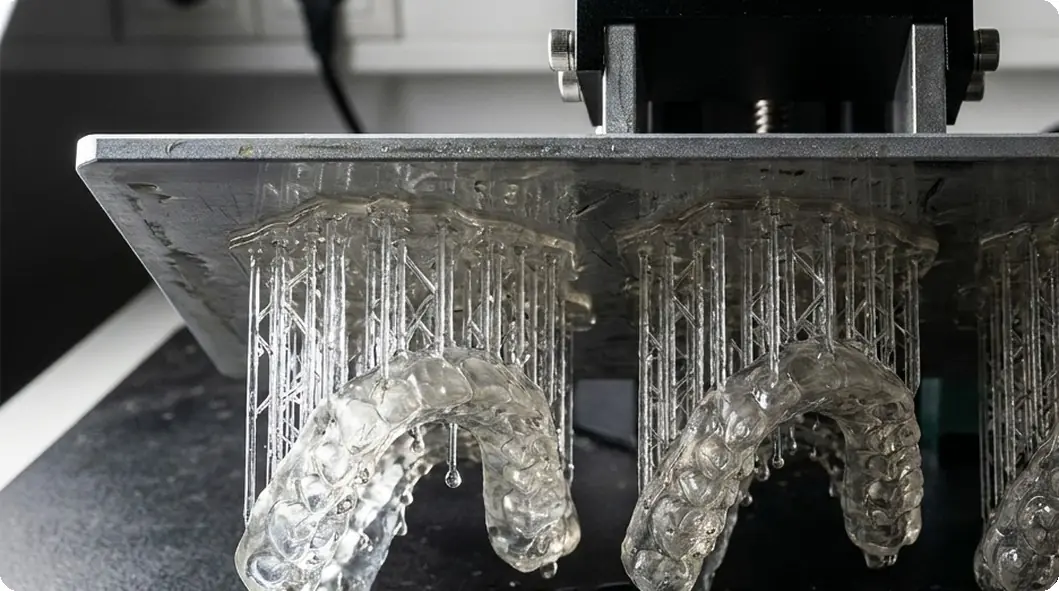
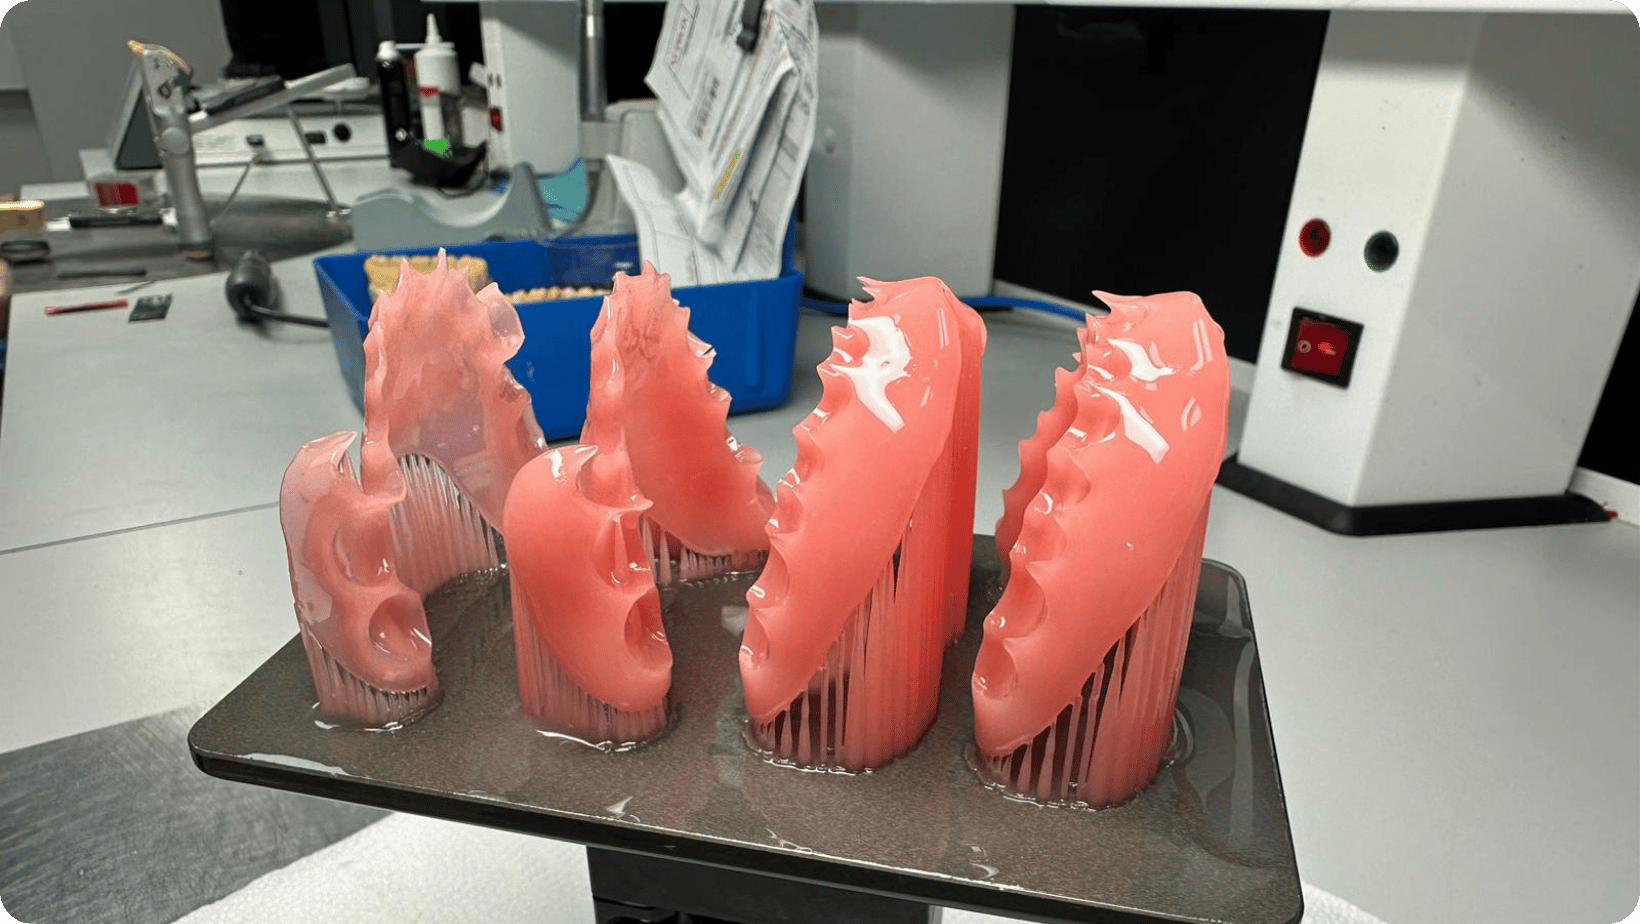
Baskı: Tasarım, splint için üretilmiş biyouyumlu bir reçineyle katman katman basılır.
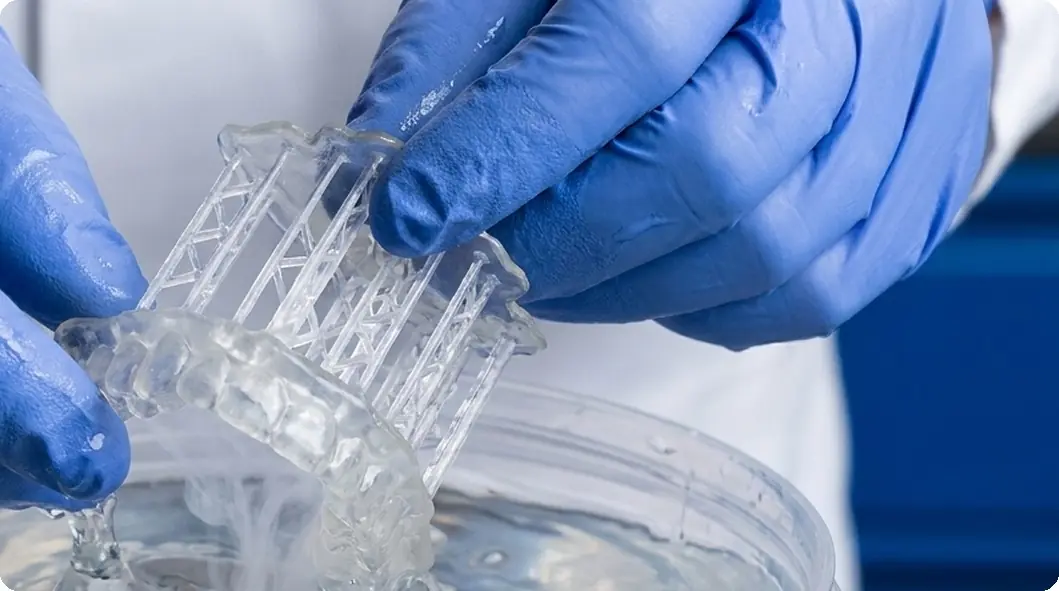
Son işlem: Yıkama, son kürleme, destek sökümü ve cila yapılır; splint modelde ya da ağızda denenir.
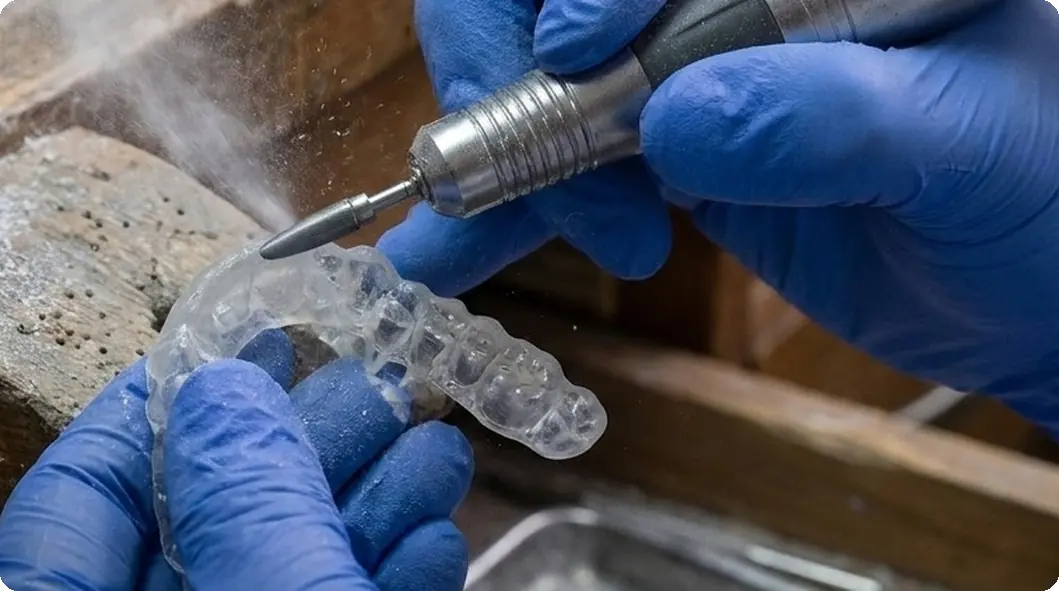
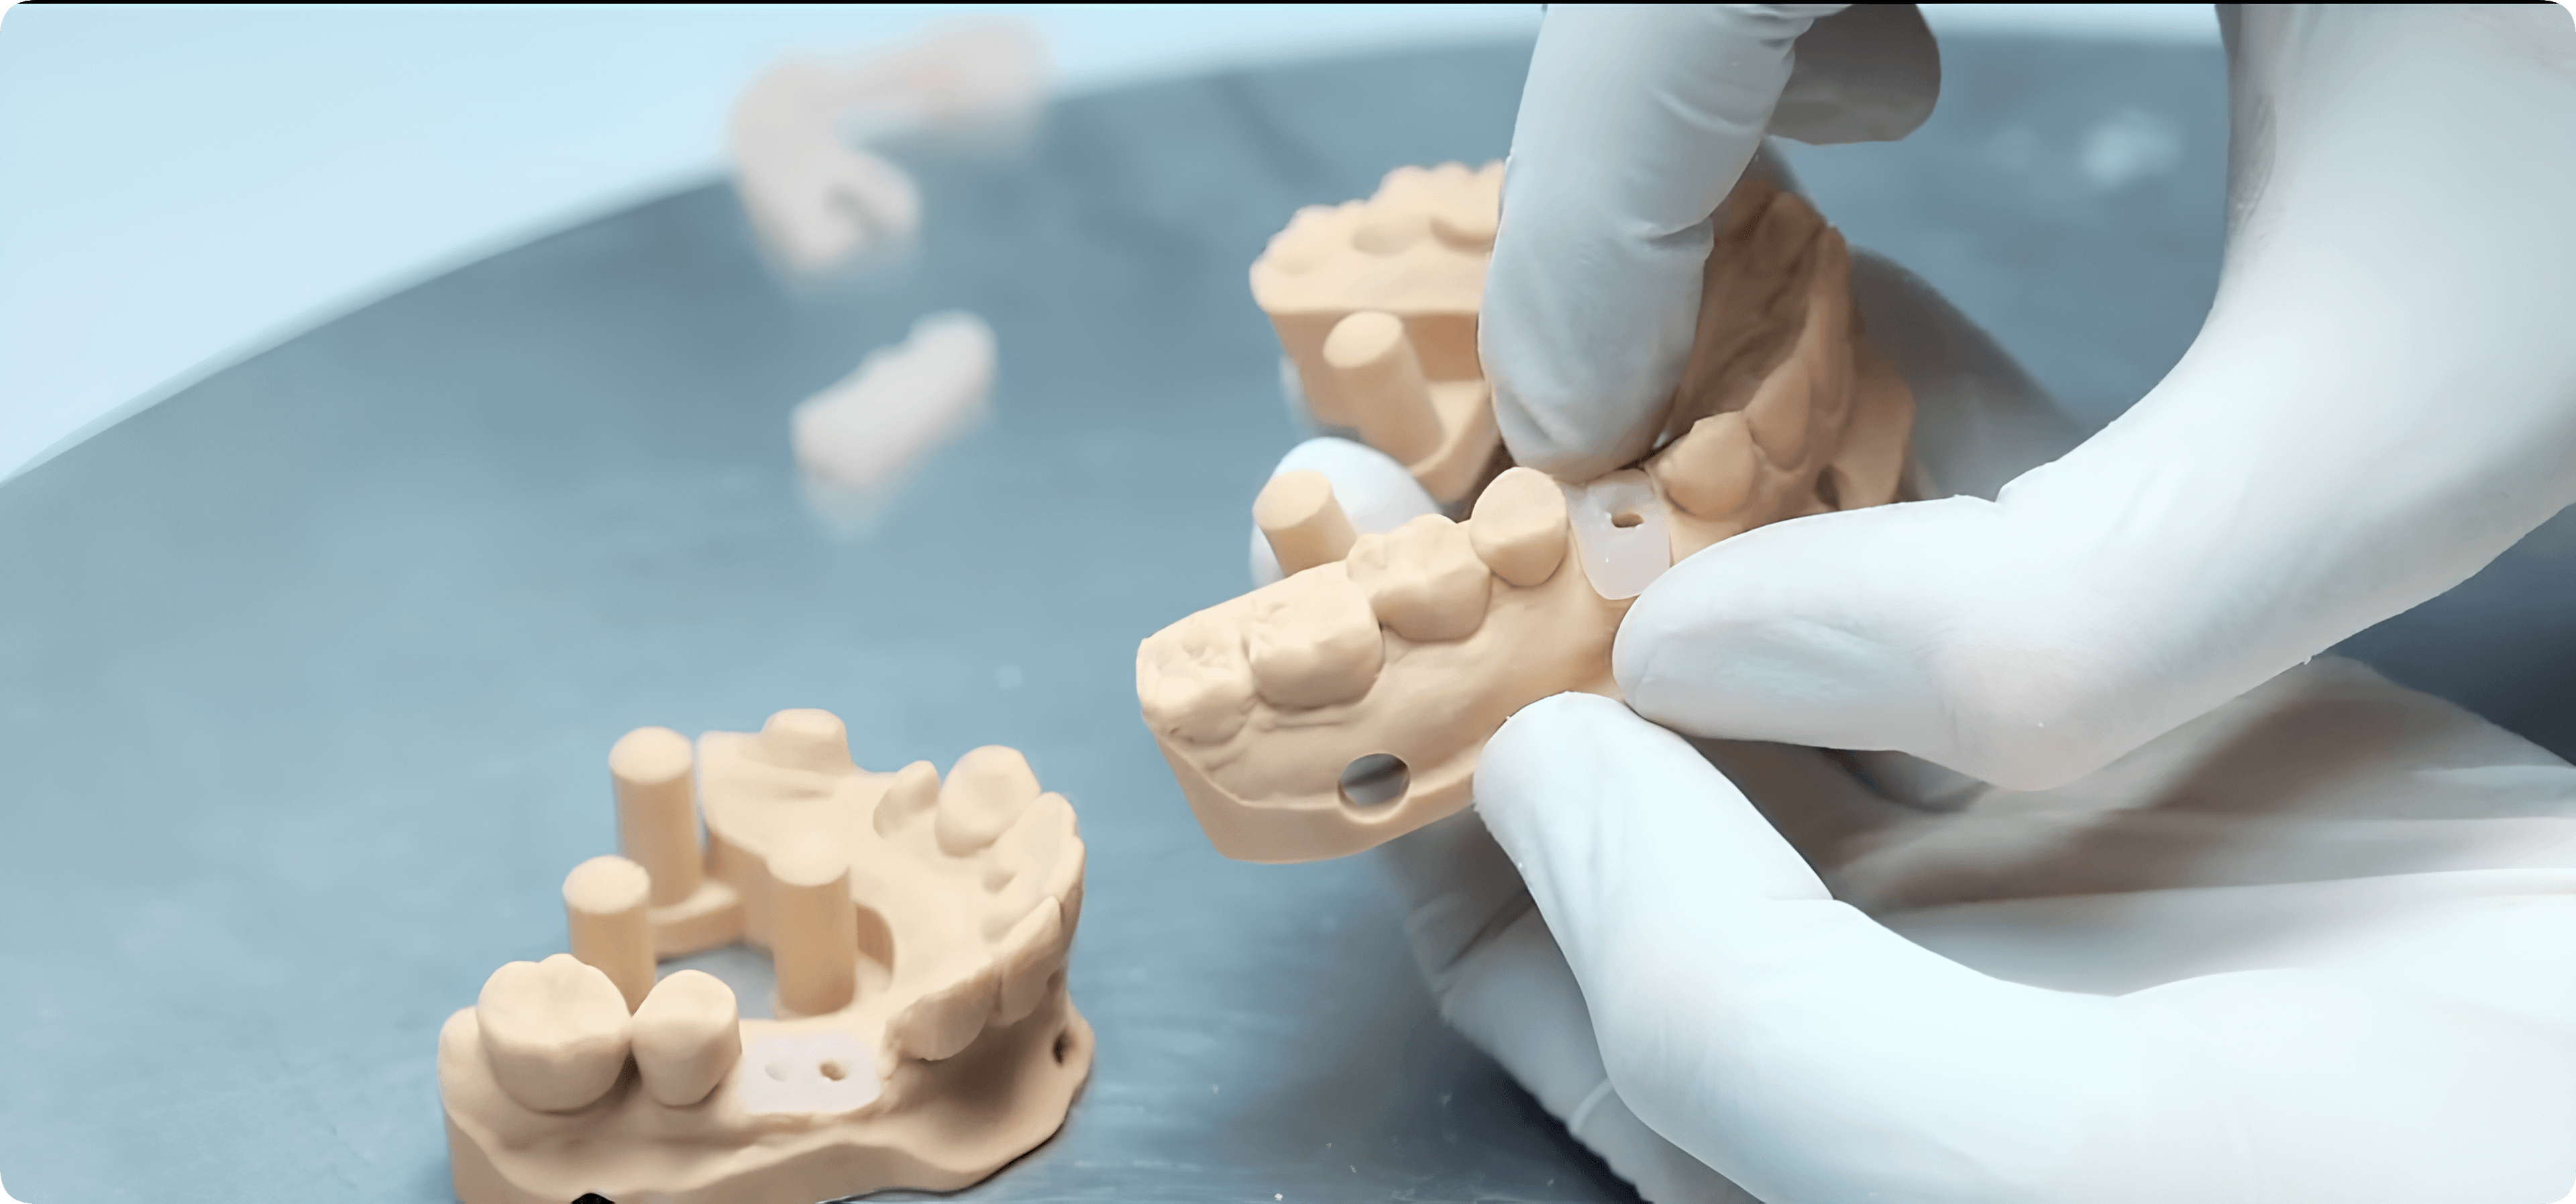
Görsel 1: Splint baskısı
Aynı derleme, dijital dosyanın saklanabildiğini, splint kaybolduğunda ya da kırıldığında yeni ölçü almadan aynısının tekrar basılabildiğini ve tek seferde birden fazla splint üretilebildiğini vurguluyor. Reymus ve ark. (2020) da frezelemede her splintin bloktan tek tek çıkarıldığını, 3D baskıda ise yalnızca destek yapılarının atıldığını ve birden fazla splintin aynı anda basılabildiğini belirtiyor.
3D baskılı splint ne kadar doğru oturur?
Doğruluk iki ayrı kavramla ölçülür: gerçeklik (trueness), basılan splintin tasarım dosyasına ne kadar yakın olduğunu; kesinlik (precision), aynı koşulda basılan splintlerin birbirine ne kadar benzediğini gösterir.
Frezeleme ve 3D baskı, Reymus ve ark. (2020): Dört splint reçinesi (Dental LT, Ortho Clear, Freeprint Splint, V-Splint) Form 2 (SLA), D20 II ve SolFlex 350 yazıcılarda yatay ve dikey basıldı (grup başına 10 splint); kontrol grubu ProArt CAD Splint bloktan frezelendi. GOM yazılımıyla ölçülen iç yüzey sapması (RMS) frezelenmiş splintlerde 35,45 µm, yatay basılan splintlerde reçineye göre 71,30–101,99 µm oldu. Frezelenmiş splintlerin gerçekliği daha yüksekti; dikey basılan splintler ise kesinlikte frezelenmiş gruptan daha iyi sonuç verdi. Sonucu en çok etkileyen etken reçine seçimiydi. Yazarlar, doğruluk açısından frezelenmiş ve 3D baskılı splintlerin klinikte eşdeğer kalitede göründüğü sonucuna varıyor.
Frez ucunun sınırı: Aynı çalışmada frezelenmiş splintlerin kesici kenar bölgesinde, kullanılan en ince frez ucunun çapı (0,5 mm) nedeniyle tasarımdan sapma görüldü; bu bölgede 3D baskı tasarıma daha yakın sonuç verdi.
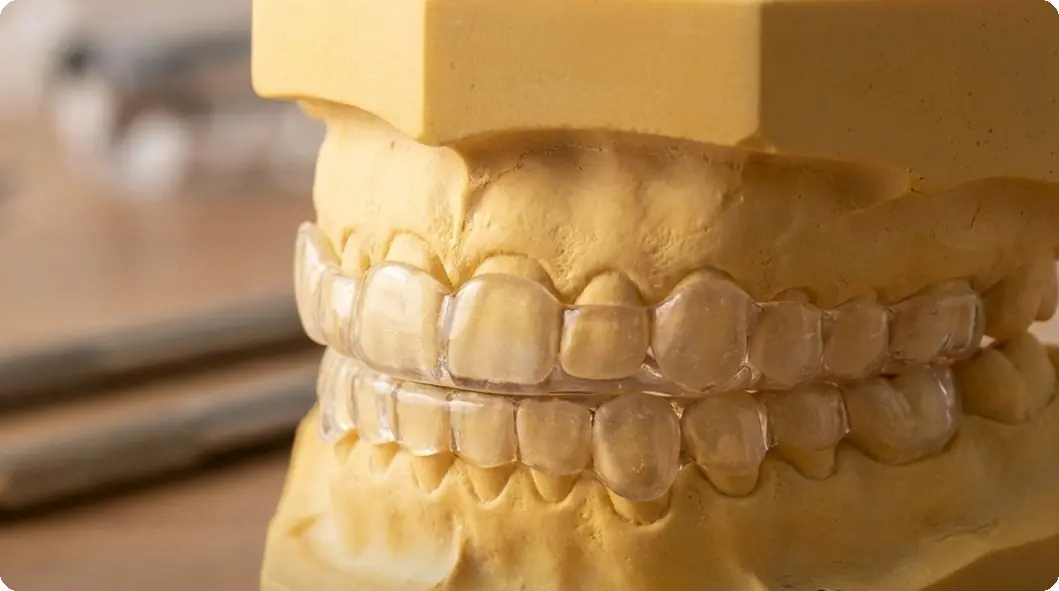
Ağız içi uyum, Vasques ve Laganá (2018): İki hasta için tasarlanan splintler Form 2 (SLA) yazıcıda Clear LT reçinesiyle 0°, 30° ve 90° basıldı. 0° basılan splint ağızda düzgün oturdu, 30° basılan oturmaya yakındı, 90° basılan oturmadı. Bu bir teknik rapor; örneklem çok küçük ve yazarlar daha ayrıntılı çalışmalar öneriyor.
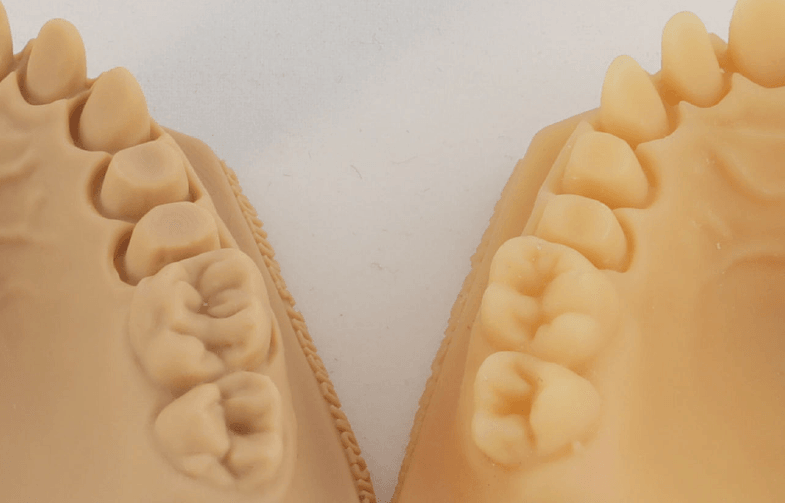
Görsel 2: Model üzerinde uyum kontrolü
Baskı yönü splintte neyi değiştirir?
Baskı yönü, splintin yapı platformuna göre açısıdır. Splintte bu seçim bir dengedir: uyum için iyi olan yön her zaman dayanım için en iyi yön olmayabilir.
Uyum: Reymus ve ark. (2020) çalışmasında yatay basılan splintlerin gerçekliği daha yüksek, dikey basılanların kesinliği daha yüksekti. Yazarlara göre yatay baskıda daha az katman gerekiyor ve baskı süresi kısalıyor; ama destekler bu kez işlevsel olarak önemli olan oklüzal yüzeye geliyor ve dikkatle sökülmeleri gerekiyor. Dikey yerleşimde ise platforma daha çok splint sığıyor.
Dayanım, Wulff ve ark. (2024): P30+ DLP yazıcıda iki splint reçinesiyle (Luxaprint OrthoPlus, V-Print Splint) 100 µm katmanla basılan 720 disk örnekte ortalama çift eksenli eğilme dayanımı 0°'de 101 MPa, 45°'de 102 MPa, 90°'de 115 MPa oldu. Bu sonuç disk örneklerden elde edildi; splintin oturmasıyla ilgili değil.
Derleme önerisi, Šimunović ve ark. (2025): Baskı yönü için reçine ve yazıcı üreticisinin yönergesine uyulmasını; destek yapılarının uyumu belirleyen yüzeylerden uzak, sonradan cilalanacak bölgelere konmasını öneriyor.
Kısa yanıt: reçineye bağlı. Splint reçineleri arasındaki fark, üretim yöntemleri arasındaki farktan çoğu zaman daha büyük.
Eğilme dayanımı ve sertlik, Prpić ve ark. (2023): Beş farklı 3D baskı splint reçinesi, bir frezelenmiş ve bir soğuk polimerize akrilikle ISO 20795-1:2013'e göre test edildi (malzeme başına 10 örnek). Her reçine üretici talimatına göre basılıp son kürlendi. Eğilme dayanımı malzemeler arasında 46,1 ile 106 MPa arasında değişti; en yüksek değer frezelenmiş PMMA'daydı. Basılan reçinelerden Dental LT Clear (75,2 MPa) soğuk polimerize akrilikten (82,2 MPa) istatistiksel olarak farklı değildi; iki reçine ise standardın 65 MPa alt sınırının altında kaldı. Vickers sertliği de basılan reçinelerde frezelenmiş ve soğuk polimerize gruplardan düşüktü.
Derleme, Šimunović ve ark. (2025): Doğrudan karşılaştırmalarda 3D baskılı splint reçinelerinin eğilme dayanımı 50–100 MPa, ısıyla polimerize PMMA'nın 100–130 MPa aralığında bildiriliyor; çalışmalar arasındaki fark ise yüksek. Aynı derlemeye göre azot ortamında ya da uzatılmış UV ile son kürlenen reçinelerde fark ısıyla polimerize PMMA'ya göre %10–15'e iniyor. Derleme, 3D baskılı splintlerin gece plağı endikasyonlarının çoğuna uygun olduğunu; çok yüksek çiğneme kuvveti olan ağır bruksizm hastalarında ya da yıllarca değiştirilmeden kullanılacak apareylerde frezelenmiş veya geleneksel splintin de değerlendirilebileceğini belirtiyor.
Aşınma, Grymak ve ark. (2022): Altı splint malzemesi (126 örnek) çekilmiş insan azı dişlerine karşı, yapay tükürükte 49 N kuvvetle aşınma testine sokuldu; sonuçlar 6 ve 12 ay için değerlendirildi. Aşınmaya en dirençli malzeme frezelenmiş PMMA, ardından ısıyla polimerize akrilikti. Taramalı elektron mikroskobunda hiçbir malzeme karşı dişin minesinde belirgin aşınmaya yol açmadı. Yazarlar test edilen 3D baskı reçinelerinin ağır bruksizmi olmayan hastalar için tercih edilebileceğini belirtiyor.
Tutuculuk, Assiri ve ark. (2025): Form 3 (SLA) yazıcıda Dental SG reçinesiyle basılan, frezelenmiş ve geleneksel yöntemle yapılan splintler (grup başına 40) dikey çekme testine sokuldu. Ortalama tutuculuk kuvveti geleneksel splintte 16,4 N, frezelenmişte 6,42 N, 3D baskılıda 4,42 N oldu. Yazarlar dijital yöntemle yapılan splintlerin de klinik olarak yeterli tutuculuk sağladığı sonucuna varıyor. Šimunović ve ark. (2025), tasarım aşamasında andırkatların ne kadar kapatılacağının tutuculuğu ayarlamak için kullanıldığını hatırlatıyor.
Yıkama ve son kürleme splintin özelliklerini nasıl etkiler?
Son kürleme, yıkanmış baskının ışıkla (bazı cihazlarda ısı, vakum ya da azotla birlikte) ikinci kez polimerize edilmesidir. Basılan reçine bu adımdan önce son özelliklerine ulaşmaz.
Kürleme cihazı, Wulff ve ark. (2024): Aynı DLP çalışmasında LED ışıklı son kürleme cihazıyla işlenen örneklerin ortalama çift eksenli eğilme dayanımı 115 MPa, Xenon flaşlı cihazla işlenenlerin 95 MPa oldu. Otomatik ve elle yapılan IPA yıkaması arasında anlamlı fark bulunmadı.
Dönüşüm derecesi, Turker Kader ve ark. (2025): Aynı splint reçinesi SLA ve MSLA (LCD) yazıcılarda basıldığında son dönüşüm derecesi iki teknolojide istatistiksel olarak benzerdi; son kürleme her iki grupta da polimerizasyonu anlamlı biçimde artırdı. Isıyla polimerize akrilik daha yüksek dönüşüme ulaştı. Yazarlar MSLA'nın daha kısa üretim süresiyle SLA'ya yakın sonuç verdiğini, reçine ve son kürleme protokollerinin geliştirilmeye devam etmesi gerektiğini belirtiyor.
Biyouyumluluk, Weżgowiec ve ark. (2024): Form 2 yazıcıda Dental LT Clear ile basılan örnekler bu çalışmada %99 izopropanolde 2 × 10 dakika yıkandı, 30 dakika havada kurutuldu, Form Cure'da 80 °C'de 20 dakika son kürlendi ve destekler bundan sonra söküldü. Isıyla polimerize ve termoform malzemelerle birlikte diş eti fibroblastlarında test edilen tüm malzemeler kısa süreli ağız içi kullanım için biyouyumlu bulundu. Bu süreler o çalışmanın protokolüdür; başka bir reçineye aktarılmamalıdır.
Kontrol, Šimunović ve ark. (2025): Derleme, splintin reçinenin dalga boyuna uygun, kalibre bir kürleme ünitesinde talimattaki süreyle kürlenmesini ve teslimden önce yüzeyde yapışkanlık kalmadığının kontrol edilmesini öneriyor.
Cila yalnızca görünüm ve konfor için yapılmaz; basılan splintin yüzey katmanı, iç kısmından farklı özellikler taşıyabilir.
Wada ve ark. (2023): Creo C5 LCD yazıcıda KeySplint Hard reçinesiyle 90° ve 100 µm katmanla basılan örneklerde cila (yaklaşık 250 µm'lik yüzey katmanının uzaklaştırılması), son kürleme havada ya da azot ortamında yapılmış olsun, eğilme dayanımını, eğilme modülünü, yüzey sertliğini ve dönüşüm derecesini anlamlı biçimde artırdı; su emilimini ve çözünürlüğü azalttı. Havada kürlenmiş örneklerde yüzey dönüşüm derecesi cilasız %64,7, cilalı %96,0 idi. Azot ortamında kürleme cilasız yüzeyde dönüşümü %92,3'e çıkardı; ancak bu etki yalnızca yüzey katmanıyla sınırlıydı ve cila ile kaldırılan katmanda kaldı.
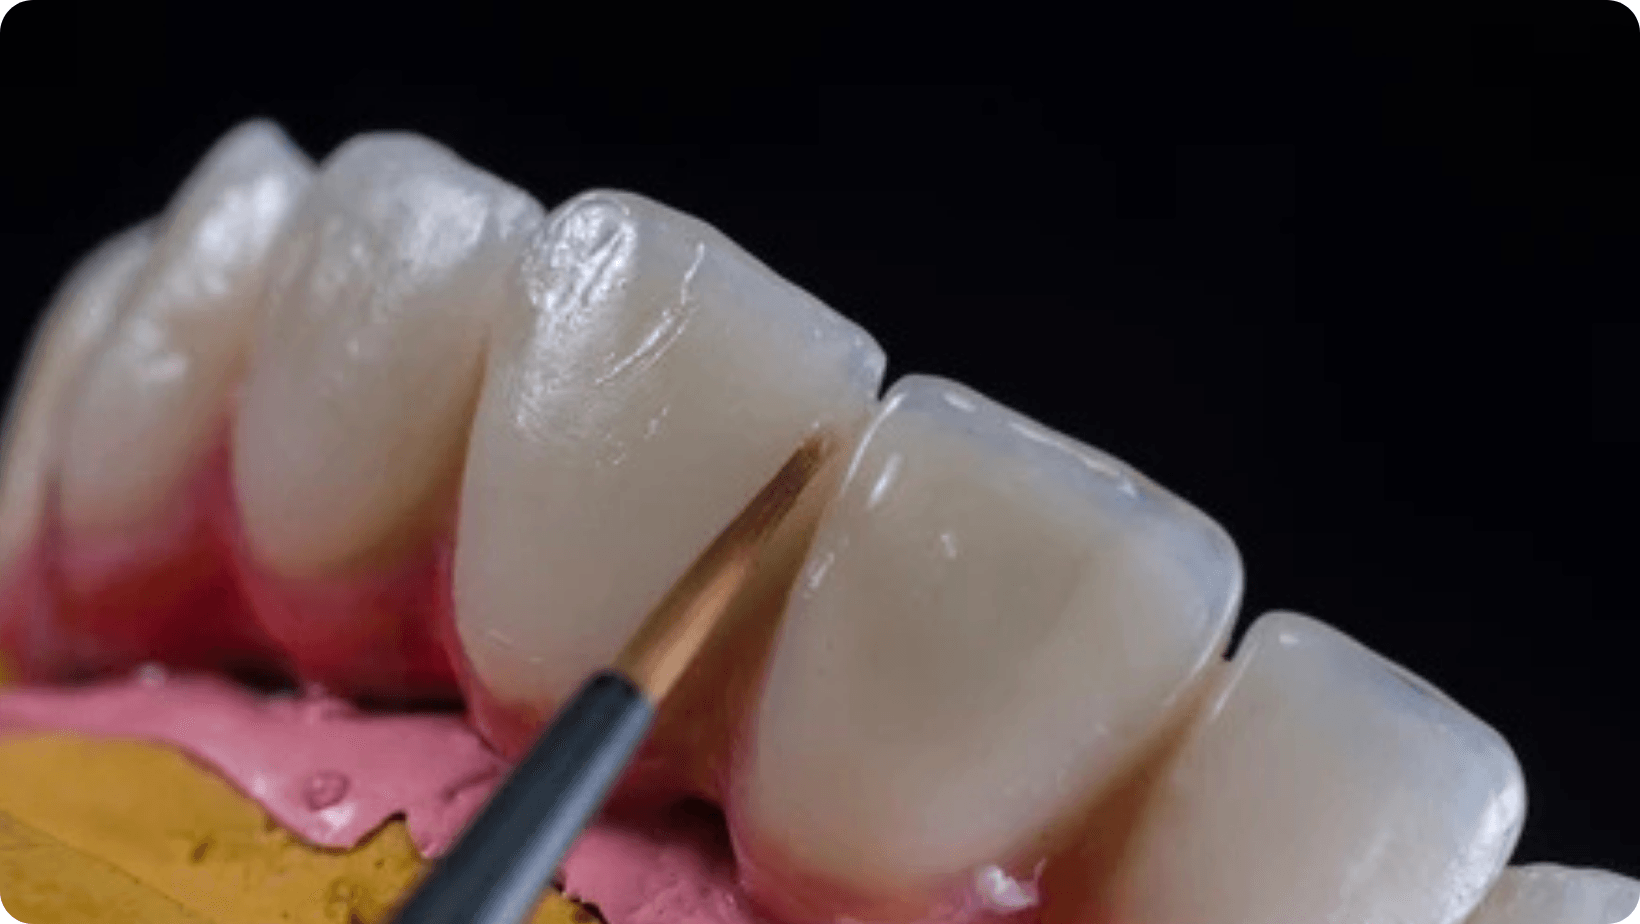
Uygulamadaki karşılığı: Yazarlar, splintin oklüzal yüzeyinde sık yapılan düzeltme ve cilanın bu nedenle klinik açıdan önemli olduğunu, oturma (iç) yüzeyinde ise düzeltmeye nadiren gerek kaldığını belirtiyor. Šimunović ve ark. (2025) da destek sökümünde uyumu belirleyen yüzeylerin gereğinden fazla cilalanmaması gerektiğini hatırlatıyor.
Görsel 4: Tesviye ve cila
3D baskılı splint zamanla zayıflar mı?
Ağızda su ve tükürükle temas eden her reçine zamanla bir miktar özellik kaybeder. Çalışmalar bu kaybın boyutunun malzemeye ve işleme göre değiştiğini gösteriyor.
Suda bekletme, Wulff ve ark. (2024): 37 °C suda 24 saat bekletilen örneklerin ortalama çift eksenli eğilme dayanımı 113 MPa, 60 gün bekletilenlerin 97 MPa oldu.
Yapay yaşlandırma, Weżgowiec ve ark. (2025): Isıyla polimerize, termoform ve 3D baskı malzemeleri 37 °C suda 90 gün bekletildi (grup başına 15 örnek). Yaşlandırılmamış grupta en yüksek Shore D sertliği 3D baskılı reçinedeydi (85,3D); 90 gün sonra 80,4D'ye düştü. Eğilme özellikleri en yüksek ve yaşlanmaya en dirençli malzeme ısıyla polimerize akrilikti. Yazarlara göre test edilen tüm malzemeler yaşlanmadan etkilendi.
Kontrol randevusu: Šimunović ve ark. (2025), splintin uyumunun ve bütünlüğünün örneğin 6 ayda bir ve yıllık kontrol edilmesini; çatlak ya da uyum kaybı görüldüğünde kayıtlı dosyadan yenisinin basılmasını öneriyor.
Adım adım: 3D baskılı splint nasıl üretilir?
Reçineyi amacına göre seçin. Ağız içinde kullanım için onaylı bir splint reçinesi kullanın. Çalışmalarda dayanım, sertlik ve aşınma reçineden reçineye belirgin biçimde değişti.
Tasarımda kalınlığa dikkat edin. Šimunović ve ark. (2025) oklüzal bölgede en az yaklaşık 1,5–2,0 mm kalınlık ve yumuşak geçişler öneriyor; çok ince ve keskin bölgeler daha kolay kırılıyor.
Yönü ve destekleri belirleyin. Reçine ve yazıcı üreticisinin önerdiği yönle başlayın. Destekleri oturma yüzeyinden uzak, sonradan düzeltilecek bölgelere koyun.
Talimattaki yıkamayı uygulayın. Kürlenmemiş reçineyi talimattaki çözücü ve süreyle temizleyin, ardından tamamen kurutun.
Son kürlemeyi talimata göre yapın. Reçinenin dalga boyuna uygun cihazı ve önerilen süreyi kullanın. Süreyi ya da cihazı kendi başınıza değiştirmeyin.
Destekleri sökün, tesviye edip cilalayın. Oklüzal yüzeyi düzeltip cilalayın; oturma yüzeyini gereğinden fazla aşındırmayın.
Uyumu ve yüzeyi kontrol edin. Splinti modelde ya da ağızda deneyin, yüzeyde yapışkanlık kalmadığından emin olun.
Kontrol randevusu planlayın. Uyum kaybı ya da çatlak görülürse kayıtlı dosyadan yenisini basın.
Çalışmaların sonuçları neden farklı?
İncelenen çalışmalarda farklı reçineler, farklı yazıcılar (SLA, DLP ve LCD/MSLA), farklı son kürleme cihazları ve farklı test yöntemleri kullanıldı. Bazı çalışmalar gerçek splintleri, bazıları disk ya da çubuk biçimli örnekleri test etti; doğruluk çalışmalarında ölçüm yöntemi bile sonucu değiştirdi. Bu farklılıklar teknolojiden çok çalışma koşullarından kaynaklanıyor; bulgular SLA, DLP ya da LCD yazıcılardan birinin üstün olduğunu göstermiyor. Çalışmaların ortak mesajı, sonucun reçine seçimine ve son işlemin doğru yapılmasına sıkı sıkıya bağlı olduğu.
Sonuç
3D baskılı oklüzal splintler, incelenen çalışmalarda klinik olarak kabul edilebilir bir uyum gösterdi; tekrar üretilebilirlik ve hız gibi açık avantajlar sunuyor. Dayanım ve sertlik ise büyük ölçüde reçineye, baskı yönüne, son kürlemeye ve cilaya bağlı. Frezelenmiş ya da ısıyla polimerize akrilik bazı özelliklerde daha yüksek değerler verse de bir çalışmada bir splint reçinesi soğuk polimerize akrilikten istatistiksel olarak farklı olmayan eğilme dayanımına ulaştı. 3mash'in dental 3D yazıcı reçineleri ve 3D yazıcıları ile splint üretirken yıkama, son kürleme ve baskı ayarlarında ürünün kendi yönergesini esas alın; sorularınız için 3mash teknik destek ekibine ulaşabilirsiniz.
Sık sorulan sorular
3D baskılı gece plağı frezelenmiş plak kadar doğru mu?
Reymus ve ark. (2020) çalışmasında frezelenmiş splintlerin gerçekliği daha yüksek, dikey basılan splintlerin kesinliği daha yüksekti. Yazarlar iki yöntemin doğruluk açısından klinikte eşdeğer kalitede göründüğü sonucuna vardı. Sonucu en çok etkileyen etken reçine seçimiydi.
3D baskılı splint hangi açıyla basılmalı?
Önce reçine ve yazıcı üreticisinin önerdiği yönü kullanın. Çalışmalarda yatay (0°) baskı uyumda, 90° baskı ise disk örneklerde eğilme dayanımında daha iyi sonuç verdi. Desteklerin oturma yüzeyine gelmemesi her yönde önemlidir.
3D baskılı splint bruksizmde kullanılabilir mi?
Šimunović ve ark. (2025) derlemesine göre 3D baskılı splintler gece plağı endikasyonlarının çoğuna uygun ve kısa süreli çalışmalarda geleneksel splintlerle benzer tedavi sonucu veriyor. Çok yüksek çiğneme kuvveti olan ağır bruksizm hastalarında ya da yıllarca kullanılacak apareylerde frezelenmiş veya geleneksel splint de değerlendirilebilir.
Son kürleme splintin dayanımını etkiler mi?
Evet. Wulff ve ark. (2024) DLP ile basılan splint reçinelerinde LED ile son kürlenen örneklerin ortalama eğilme dayanımını 115 MPa, Xenon ile kürlenenlerin 95 MPa olarak ölçtü. Turker Kader ve ark. (2025) da son kürlemenin SLA ve MSLA örneklerinde polimerizasyonu anlamlı biçimde artırdığını buldu. Süreyi ve cihazı reçine talimatına göre seçin.
3D baskılı splint ne kadar süre kullanılır?
Kullanım süresi reçineye ve hastanın kuvvetlerine bağlıdır; çalışmalar suda bekletilen örneklerde zamanla dayanım ve sertlik kaybı gösterdi. Šimunović ve ark. (2025) splintin 6 ayda bir ve yıllık kontrol edilmesini, çatlak ya da uyum kaybında kayıtlı dosyadan yenisinin basılmasını öneriyor.
Kaynaklar
Reymus M, Hickel R, Keßler A. Accuracy of CAD/CAM-fabricated bite splints: milling vs 3D printing. Clinical Oral Investigations. 2020;24(12):4607–4615. https://doi.org/10.1007/s00784-020-03329-x
Vasques MT, Laganá DC. Accuracy and Internal Fit of 3D printed Occlusal Splint, according to the printing position: A technique report. Clinical and Laboratorial Research in Dentistry. 2018. https://doi.org/10.11606/issn.2357-8041.clrd.2018.148012
Wulff J, Rauch A, Schmidt MB, Rosentritt M. Biaxial Flexural Strength of Printed Splint Materials. Materials. 2024;17(5):1112. https://doi.org/10.3390/ma17051112
Prpić V, Spehar F, Stajdohar D, Bjelica R, Ćimić S, Par M. Mechanical Properties of 3D-Printed Occlusal Splint Materials. Dentistry Journal. 2023;11(8):199. https://doi.org/10.3390/dj11080199
Šimunović L, Čimić S, Meštrović S. Three-Dimensionally Printed Splints in Dentistry: A Comprehensive Review. Dentistry Journal. 2025;13(7):312. https://doi.org/10.3390/dj13070312
Grymak A, Waddell JN, Aarts JM, Ma S, Choi JJE. Evaluation of wear behaviour of various occlusal splint materials and manufacturing processes. Journal of the Mechanical Behavior of Biomedical Materials. 2022;126:105053. https://doi.org/10.1016/j.jmbbm.2021.105053
Assiri KI, Alqahtani NM, Addas MK, Zarbah M, Alqahtani AM, Alamri FAA, Chaturvedi M, Chaturvedi S. Retention of 3-D-Printed, Milled, and Conventionally Fabricated Occlusal Splints. Medical Science Monitor. 2025;31:e947342. https://doi.org/10.12659/MSM.947342
Turker Kader I, Ucar Y, Kursoglu P. Comparative Insights Into the Degree of Conversion of a 3D-Printed Photopolymer Occlusal Splint Resin Fabricated by Stereolithography and Masked Stereolithography Compared to Heat-Polymerized Acrylics. Macromolecular Materials and Engineering. 2025;310(8):e00185. https://doi.org/10.1002/mame.202500185
Weżgowiec J, Małysa A, Szlasa W, Kulbacka J, Chwiłkowska A, Ziętek M, Więckiewicz M. Biocompatibility of 3D-printed vs. thermoformed and heat-cured intraoral appliances. Frontiers in Bioengineering and Biotechnology. 2024;12:1453888. https://doi.org/10.3389/fbioe.2024.1453888
Wada J, Wada K, Gibreel M, Wakabayashi N, Iwamoto T, Vallittu PK, Lassila L. Effect of Surface Polishing on Physical Properties of an Occlusal Splint Material for Additive Manufacturing under Protection Gas Post-Curing Condition. Polymers. 2023;15(3):625. https://doi.org/10.3390/polym15030625
Weżgowiec J, Małysa A, Więckiewicz M. How does artificial aging affect the mechanical properties of occlusal splint materials processed via various technologies? Dental and Medical Problems. 2025;62(3):527–535. https://doi.org/10.17219/dmp/174708