Şeffaf Plak İçin 3D Baskılı Model: İçi Boş mu Dolu mu, Duvar Kaç mm Olmalı?
Klinikte ya da laboratuvarda şeffaf plak (clear aligner) üretmenin en yaygın yolu hâlâ aynı: her tedavi adımı için bir model basılır, plastik plaka bu modelin üzerinde ısıyla şekillendirilir (termoform). Plak, altındaki modelden daha doğru olamaz. Model birkaç onda bir milimetre şaşarsa, planlanan diş hareketi de şaşar. Bu yazıda model doğruluğunu belirleyen ayarları tek tek ele aldık: yazıcı ve reçine, katman kalınlığı, içi boş ya da dolu baskı, duvar kalınlığı, taban tasarımı, baskı açısı, son kürleme ve modelin termoformdan önce ne kadar bekleyebileceği. Sonda doğrudan basılan plaklara da kısaca değindik. Sayıların hepsi DOI numarası olan çalışmalardan alındı; hiçbiri 3mash yazıcıları ya da reçineleriyle elde edilmedi, her biri ilgili çalışmanın kendi yazıcı, reçine ve test koşuluna aittir.
Şeffaf plak modeli ne kadar doğru olmalı?
Model doğruluğu iki ölçüyle anlatılır: gerçeklik (trueness), basılan modelin dijital dosyaya ne kadar yakın olduğunu; kesinlik (precision), aynı dosyadan basılan modellerin birbirine ne kadar benzediğini gösterir. Sapma genellikle RMS (karekök ortalama) değeriyle, milimetre ya da mikrometre (µm) cinsinden verilir.
Plak çalışmalarında en sık kullanılan klinik sınır 0,25 mm'dir. Bor ve Oğuz (2025), bu sınırın ortodonti literatüründe bir plakla planlanan en fazla diş hareketinin 0,25–0,30 mm olmasından geldiğini açıklıyor. Yani modeldeki hata, bir plağın yapması gereken hareket kadar büyükse plak işini yapamaz. Bazı çalışmalar sınırı 0,30 mm aldı (Bennett ve DiGiovanni, 2024); bazıları ise daha sıkı bir 0,10 mm aralığına baktı (Liu ve ark., 2026).
Yazıcı teknolojisi ve reçine model doğruluğunu nasıl etkiler?
Grassia ve ark. (2023), dental ve ortodontik uygulamalarda en yaygın yöntemin reçine haznesinde ışıkla kürleme olduğunu belirtiyor. Işık kaynağına göre bu yazıcılar SLA (lazer), DLP (projektör) ve LCD/MSLA (maskeli ekran) olarak ayrılıyor. Çalışmaların ortak sonucu, doğru ayarla kullanıldığında bu teknolojilerin hepsinin plak üretimi için yeterli model çıkarabildiği; sonucu teknolojiden çok yazıcı, reçine ve iş akışı birlikte belirliyor.
Grassia ve ark. (2023): İki SLA, bir DLP (Asiga Pro 4K65) ve bir LCD (Anycubic Photon M3) yazıcıyla, her biri üreticisinin önerdiği reçine, ayar ve kürleme cihazıyla, 50 µm katmanla toplam 80 model basıldı. Çapraşık dişli ve diastemalı iki farklı model test edildi. Yazıcılar arasında farklar görüldü, ancak tüm yazıcılarla basılan modellerin gerçeklik ve kesinlik hatası 0,25 mm klinik sınırının altında kaldı. Yazarlar, test edilen bütün yazıcıların şeffaf plak üretimine uygun model verdiği sonucuna varıyor.
Bor ve Oğuz (2025): Anycubic Photon Mono 7 Pro 14K LCD yazıcıda dört farklı reçineyle, üç farklı baskı tasarımında ve iki katman kalınlığında toplam 504 model basıldı. Ortalama gerçeklik sapması gruplara göre 0,094 ile 0,152 mm arasında değişti; reçinenin etkisi istatistiksel olarak anlamlıydı. Yine de tüm reçine, tasarım ve katman kombinasyonları 0,25 mm sınırının altında kaldı.
Naeem ve ark. (2022): Doğrudan basılan şeffaf pekiştirme plaklarında (retainer) SLA, DLP, sürekli DLP ve PolyJet yazıcıların hepsi 0,25 mm ölçütüne göre klinik olarak kabul edilebilir ve doğru bulundu.
Buradaki pratik ders şu: aynı yazıcıda reçine değişince sonuç da değişiyor. Bu yüzden model reçinesini yazıcıyla uyumlu seçmek ve üreticinin pozlama, yıkama ve kürleme önerilerini izlemek, en az yazıcı seçimi kadar önemli. Model reçinesinde nelere bakılacağını dental model reçinesi yazımızda anlattık.
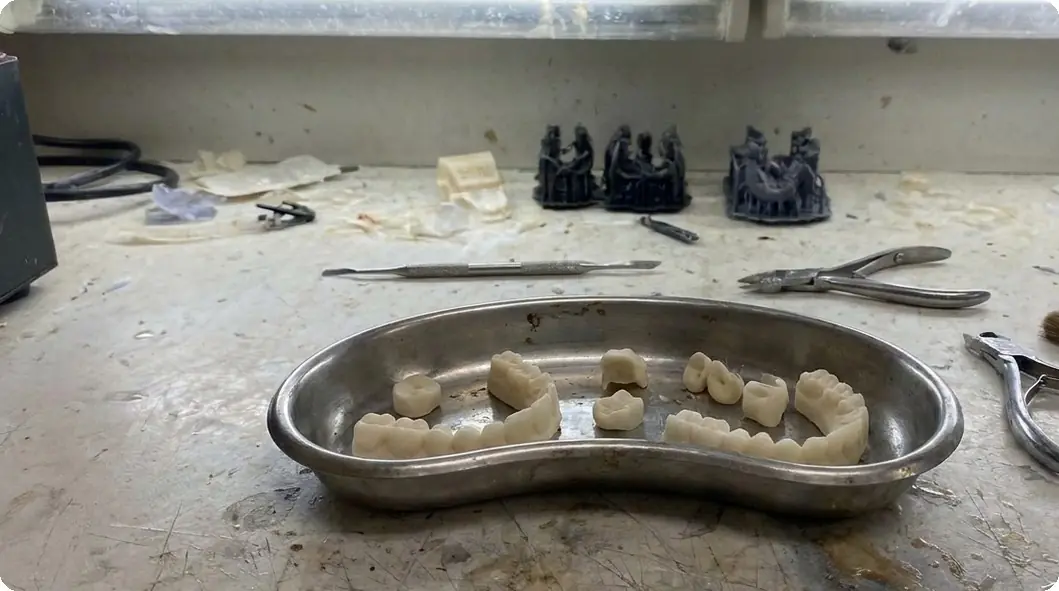
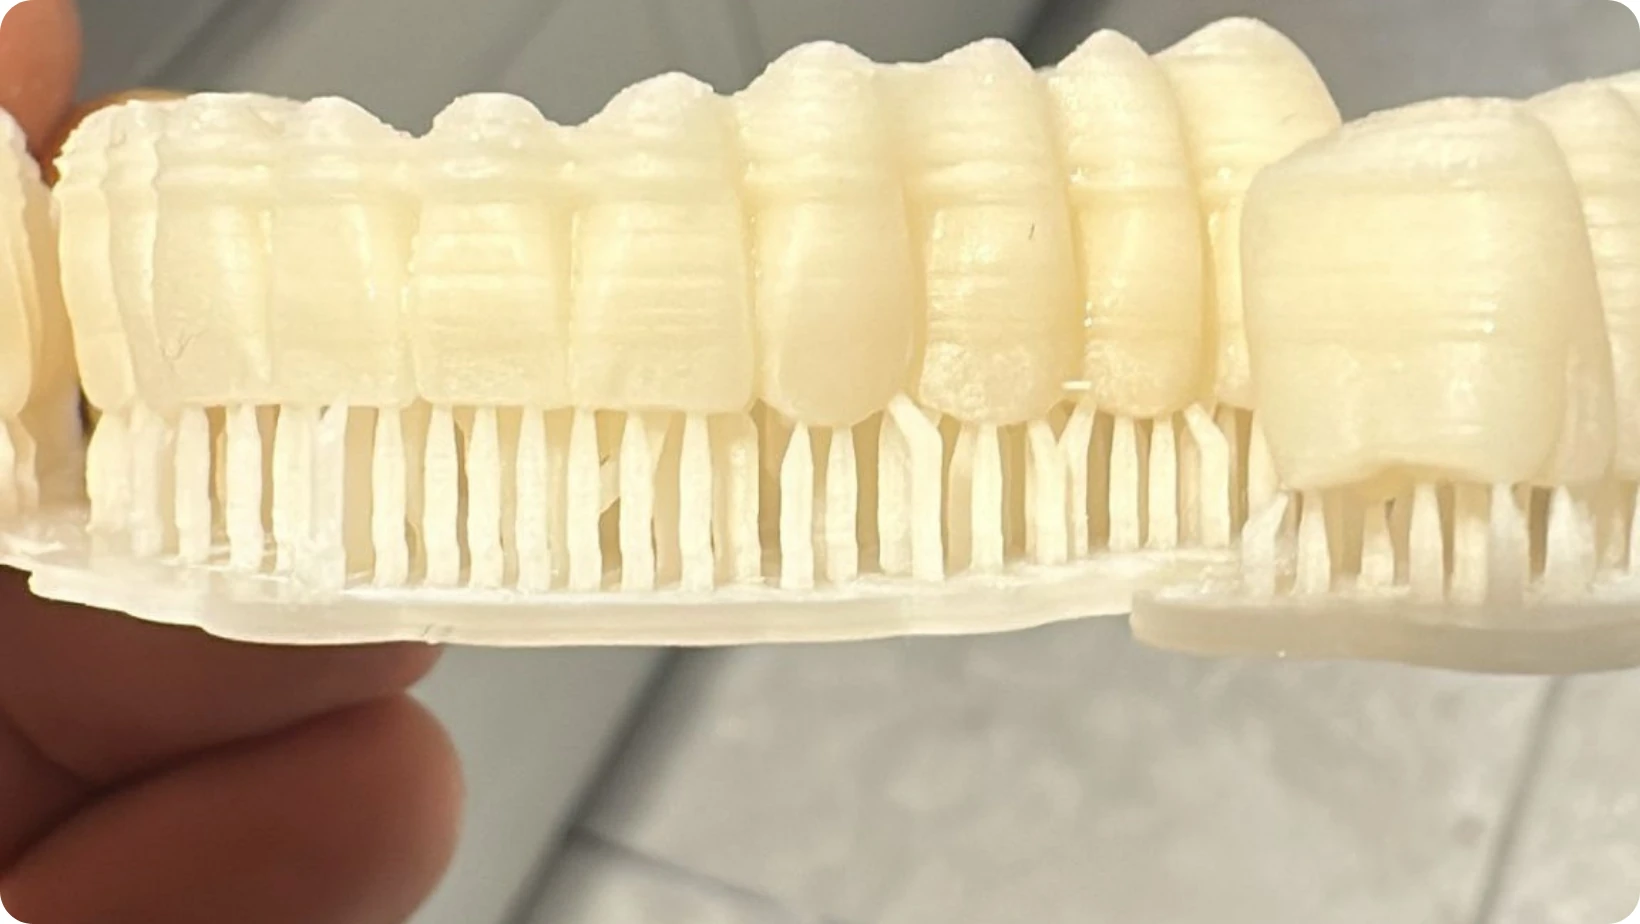
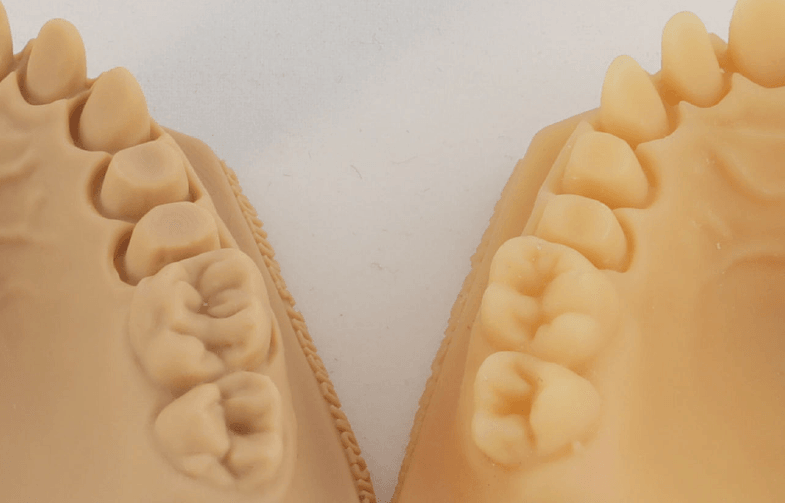
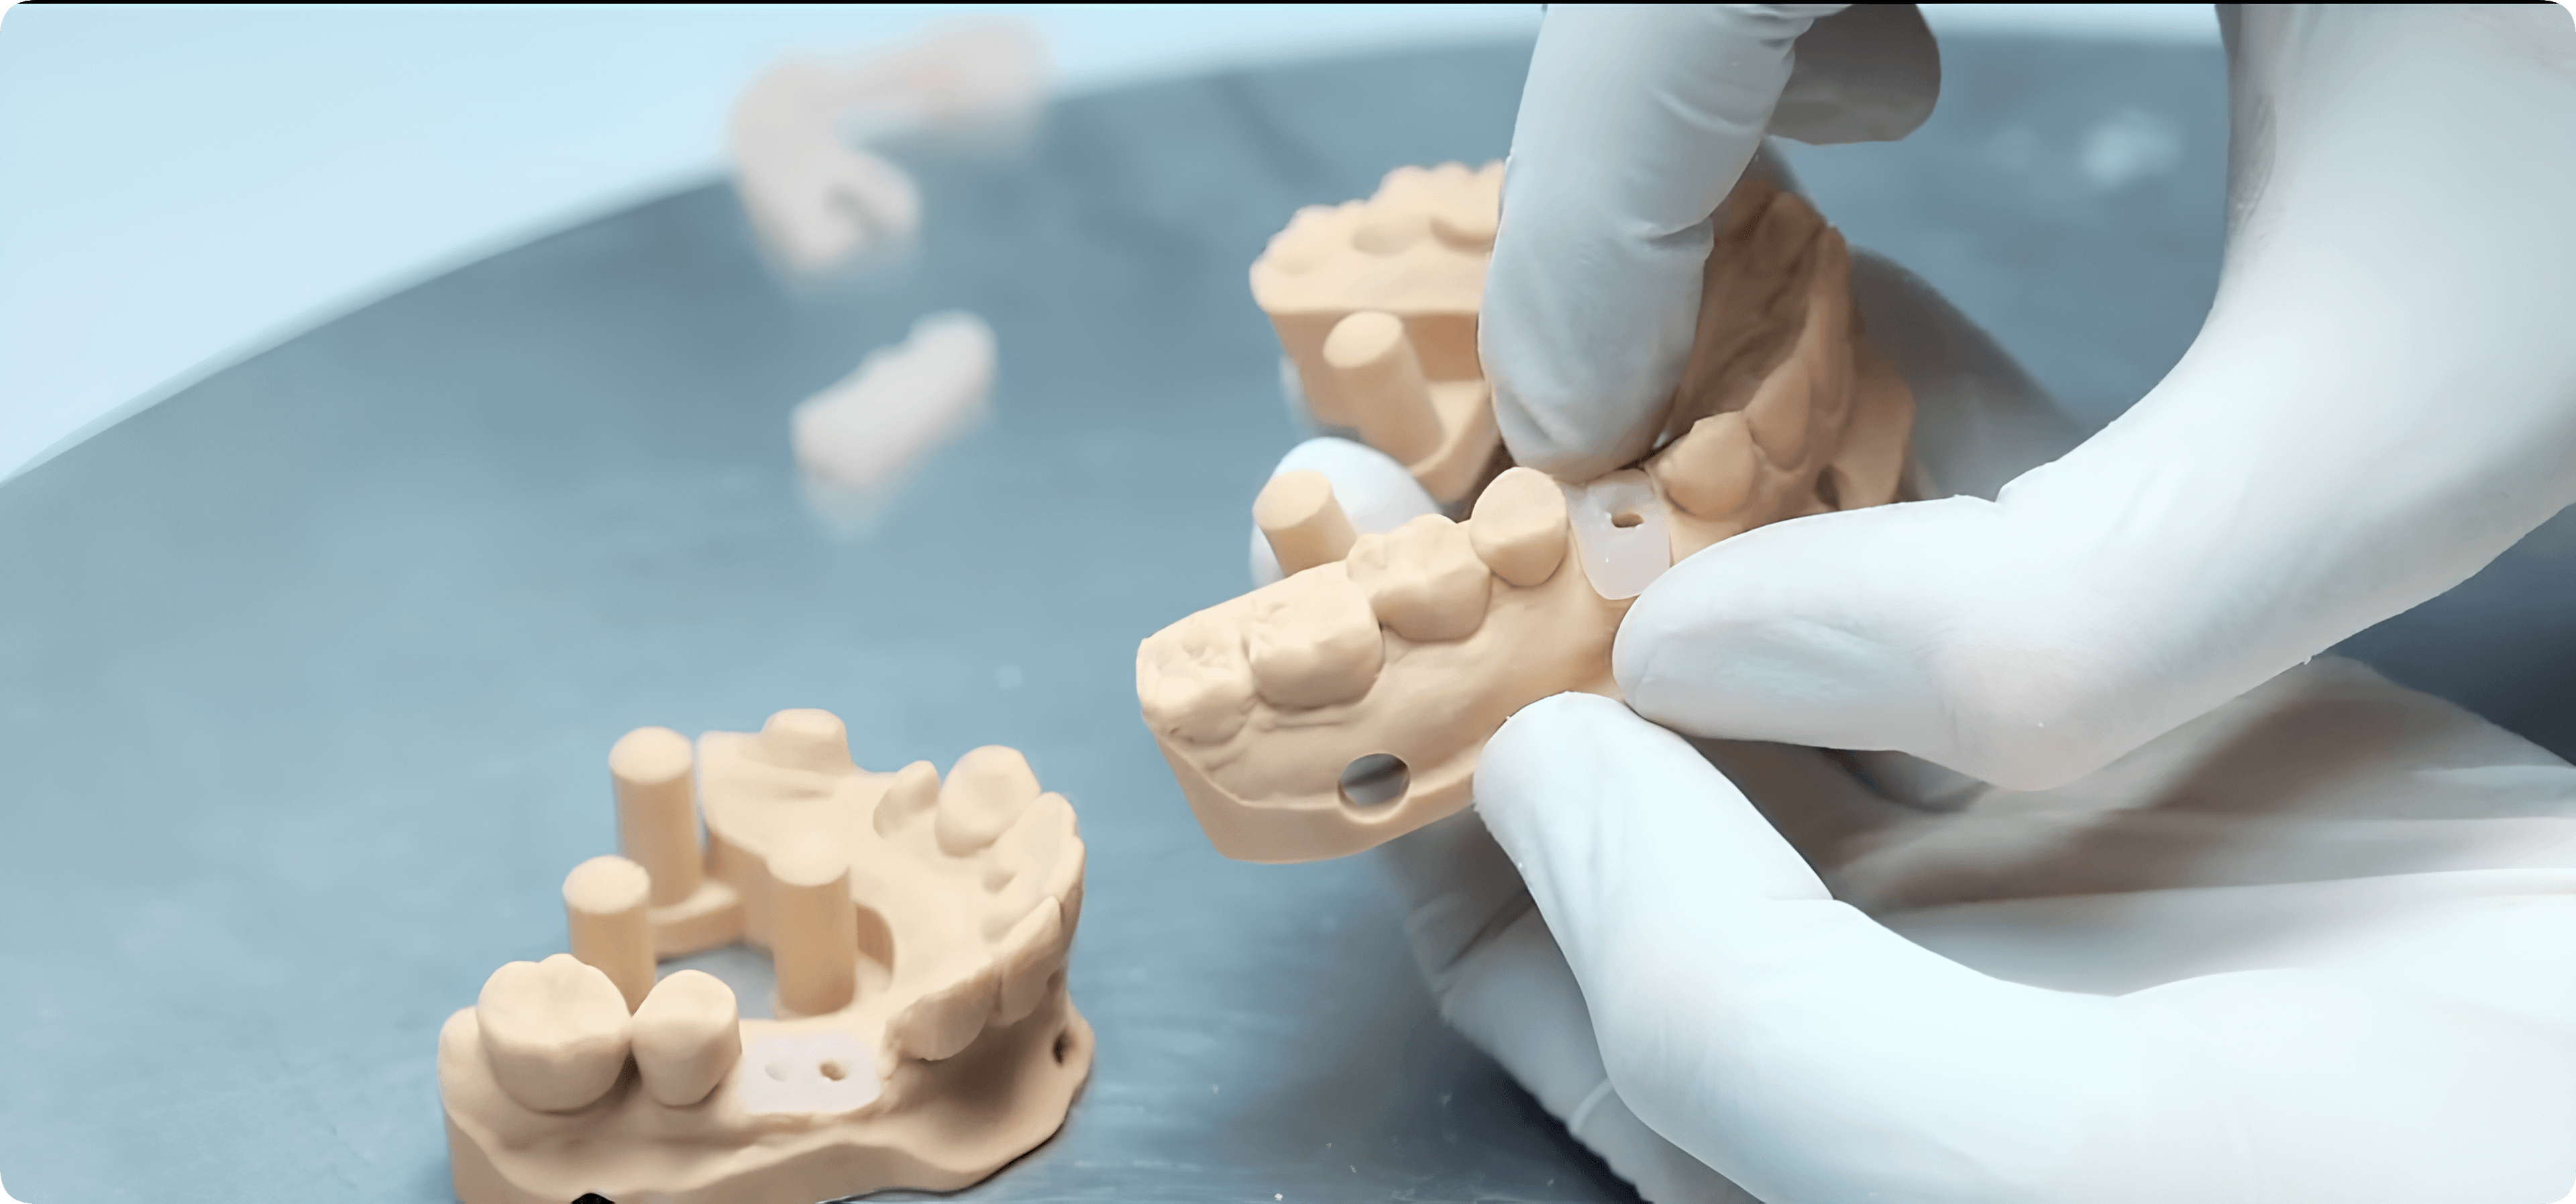
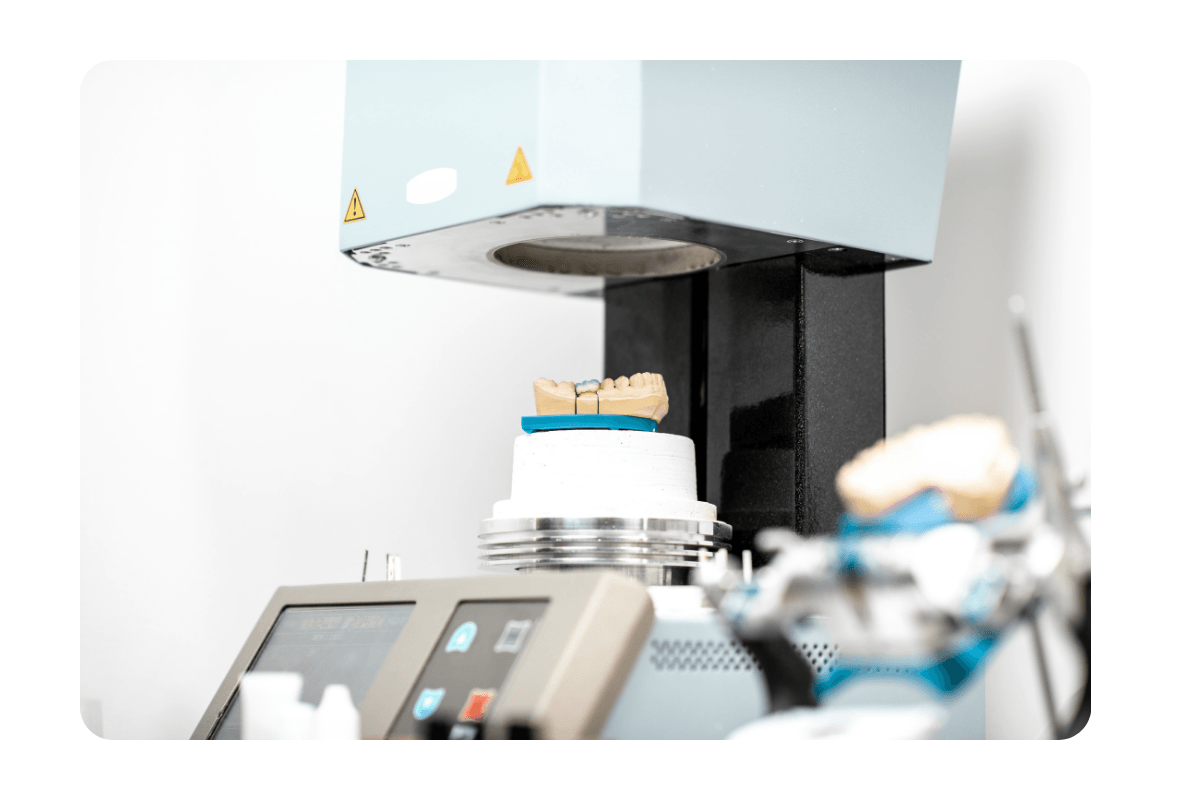
Görsel 1: Basılmış dental modeller
Katman kalınlığı: 50 µm mi, 100 µm mi?
Katman kalınlığı, yazıcının her seferinde kürlediği reçine tabakasının yüksekliğidir. İnce katman daha düzgün yüzey vaat eder ama baskı süresini uzatır.
Bor ve Oğuz (2025): Dikey basılan modellerde 100 µm katman, genel olarak 50 µm'den daha iyi gerçeklik verdi. Yazarlar bunu, ince katmanda katman sayısının artmasıyla hataların birikmesine ve her katmanda film ile platform arasındaki ayrılma kuvvetlerine bağlıyor. Aynı çalışmada etkinin reçineye ve tasarıma göre değiştiği de belirtiliyor; 100 µm'nin ek avantajı daha kısa baskı süresi.
Grassia ve ark. (2023) ise 50 µm'yi plak modelleri için en dengeli katman kalınlığı olarak seçti; Chen ve ark. (2026) ve Liu ve ark. (2026) de modellerini 50 µm ile bastı.
Kısacası her yazıcı ve reçine için geçerli tek bir doğru değer yok. Reçine üreticisinin önerdiği katman kalınlığıyla başlayıp kendi modellerinizi kontrol etmek en güvenli yol.
İçi boş model mi, dolu model mi? Duvar kaç mm olmalı?
İçi boş (hollow) model, dış yüzeyi belirli bir duvar kalınlığında bırakılıp içi boşaltılmış modeldir. Reçine ve baskı süresinden tasarruf sağlar, ama termoformda plastik plaka ısı ve basınçla modelin üzerine bastırıldığı için duvar bu yüke dayanacak kalınlıkta olmalıdır.
Bennett ve DiGiovanni (2024): Form 3B (SLA) yazıcıda Model V2 reçinesiyle 0,5, 1,0, 1,5 ve 2,0 mm duvarlı içi boş modeller ve dolu modeller basıldı (her gruptan 10 model). Plaklar Biostar V cihazında 0,030 inçlik akrilik plakalarla termoform edildi. 0,5 mm duvarlı modellerin 10'undan 4'ü termoforma dayanamadı. Plağın iç yüzeyinde ±0,30 mm tolerans içinde kalan noktaların oranı 0,5 mm'de %27,56, 1,0 mm'de %75,66, 1,5 mm'de %80,38, 2,0 mm'de %86,82, dolu modelde %96,45 oldu. 2,0 mm ile dolu model arasındaki fark istatistiksel olarak anlamlı değildi. Bu modelde 2,0 mm duvar, dolu modele göre %44 daha az reçine kullandı.
Kenning ve ark. (2021): 1,0, 1,5, 2,0, 2,5 ve 3,0 mm kabuk kalınlığındaki içi boş modeller ve dolu modeller üzerinde plak termoform edildi (grup başına 10). 1,0 ve 1,5 mm modellerden alınan plakların doğruluğu zayıftı; ±0,25 mm tolerans içinde kalan nokta oranı 2,0 mm ve üzeri modellere göre anlamlı biçimde düşüktü. Yazarlar, test edilen malzemeler için en az 2,0 mm kabuk kalınlığı öneriyor.
Liu ve ark. (2026): DLP yazıcıda basılan, 2,0 mm duvarlı içi boş modeller ilk gün klinik sınırın içindeydi, ancak 7. günden itibaren anlamlı biçimde sapmaya başladı. Dolu modeller 28 gün boyunca kararlı kaldı. Bütün tasarımlar yine de 100 µm'nin altında kaldı.
Chen ve ark. (2026): Delikli tabanlı içi boş, dolu ve destekli iç yapı tasarımları karşılaştırıldı; iç tasarımın 4 haftalık boyutsal kararlılığa anlamlı bir etkisi bulunmadı.
Çalışmaların birlikte söylediği şu: içi boş model kullanılacaksa duvar en az 2 mm olmalı; 2 mm'nin altındaki duvarlar termoformda ezilip plağın uyumunu bozabiliyor. Model birkaç günden uzun bekleyecekse, Liu ve ark. (2026) bulgusuna göre dolu tasarım daha güvenli olabilir.
Model tabanı nasıl tasarlanmalı?
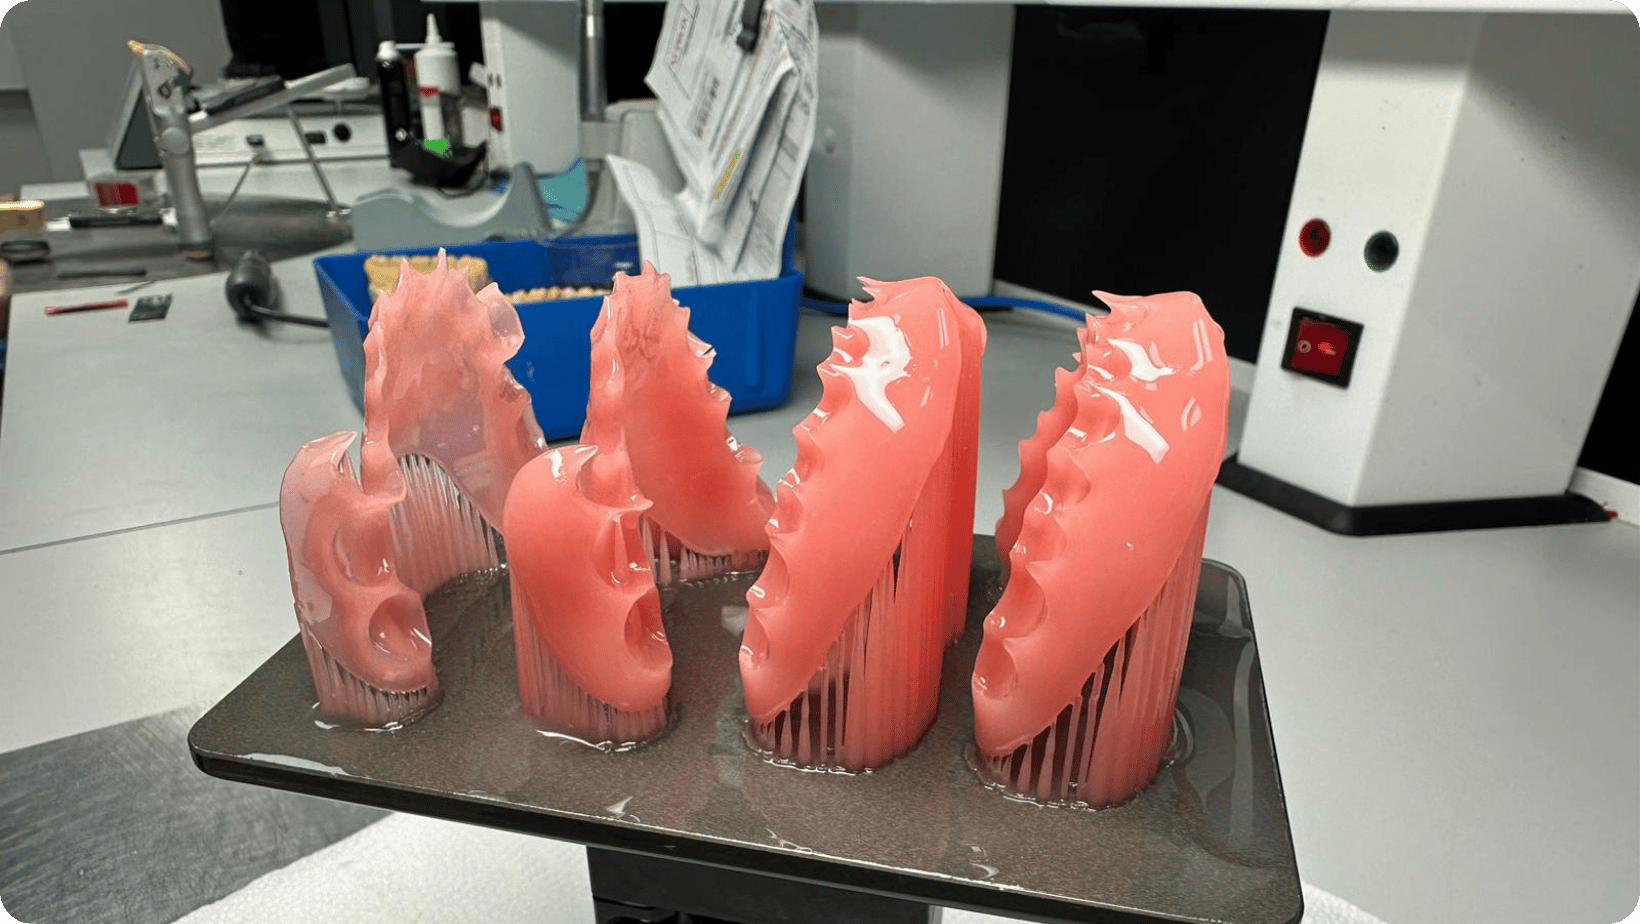
Plak modelinde damak kısmı genellikle çıkarılır ve model at nalı biçiminde basılır. Bu hem reçineden tasarruf sağlar hem de termoformu kolaylaştırır; ama ince ve açık bir yay, baskı sırasında desteklenmezse şekil değiştirebilir.
Liu ve ark. (2026): Wisdom1 DLP yazıcıda GV-Model 1 reçinesiyle dört tasarım karşılaştırıldı: tam damaklı dolu, tam damaklı içi boş, at nalı dolu ve at nalı içi boş. İlk gün en iyi gerçeklik at nalı dolu modeldeydi (31,40 µm). At nalı dolu tasarım, tam damaklı dolu modele göre baskı süresini %19, reçine tüketimini %30 azalttı ve 28 gün kararlı kaldı.
Bor ve Oğuz (2025): Arka bölgesi uzatılmış (extended) ya da arka bölgeye bağlantı çubuğu (connector) eklenmiş at nalı modeller, destekle basılan modellerden daha doğru çıktı. Yazarlar, bu tasarımlarla ek desteğe gerek kalmadığını ve destek izlerinden kaynaklanan sapmaların önlendiğini belirtiyor.
Değiştirebilir, ama çalışmalarda fark klinik sınırın içinde kaldı.
Chand ve ark. (2026): SprintRay Pro DLP yazıcıda 0°, 30°, 60° ve 90° açıyla toplam 112 model basıldı. Üst çene modellerinde ortalama sapma 0°'de 0,1215 mm, 30°'de 0,0862 mm, 60°'de 0,0967 mm ve 90°'de 0,1234 mm oldu; 30° ve 60° anlamlı olarak daha iyiydi. Alt çene modellerinde açılar arasında anlamlı fark bulunmadı. Bütün modeller ±0,25 mm sınırının içinde kaldı; yazarlar açının klinik ihtiyaca, baskı süresine, reçine kullanımına ve platform verimine göre seçilebileceğini belirtiyor.
Son kürleme, yıkanmış baskının ışıkla ikinci kez polimerize edilmesidir; model bu adımdan sonra son sertliğine ve boyutuna ulaşır. İncelenen model çalışmalarının hepsinde yıkama ve son kürleme, yazıcı ve reçine üreticisinin önerdiği cihaz ve süreyle yapıldı. Grassia ve ark. (2023) her yazıcıyı kendi üreticisinin kürleme cihazıyla kullandı; Chen ve ark. (2026) da her iki iş akışında üreticinin protokolüne uydu.
Baskı sırasındaki pozlama da boyutu etkiler. Bor ve Oğuz (2025), fazla pozlamanın ince detayları yuvarlatıp modeli büyütebileceğini, eksik pozlamanın ise büzülmeye ve zayıf bir yapıya yol açabileceğini hatırlatıyor; bu yüzden çalışmada her reçine için önce kalibrasyon baskıları yapıldı.
Basılan model termoformdan önce ne kadar bekleyebilir?
Reçine modeller basıldıktan sonra da çok az da olsa boyut değiştirebilir. Bu yüzden modelin basılıp hemen kullanılması ile haftalarca rafta bekletilmesi aynı sonucu vermeyebilir.
Chen ve ark. (2026): İki farklı yazıcı-reçine iş akışıyla 60 model basıldı ve kontrollü oda koşullarında 4 hafta boyunca 7 kez tarandı. İş akışlarından birinde gerçeklik, dolu ve destekli tasarımlarda 2. haftadan, içi boş tasarımda 3. haftadan sonra anlamlı biçimde azaldı; kesinlik değişmedi. Diğer iş akışında 4 hafta boyunca anlamlı değişim görülmedi. Yazarlar, iki iş akışının yalnızca kürleme yöntemiyle değil reçine bileşimi, pozlama ve son işlem protokolüyle de farklı olduğunu, bu nedenle farkın yalnızca baskı teknolojisine bağlanmaması gerektiğini vurguluyor. O çalışmadaki iş akışı için öneri, modelin 2 hafta içinde kullanılması.
Liu ve ark. (2026): Modeller kuru, karanlık, 20 °C ve %50 nemli bir ortamda saklandı. Dolu modeller 28 gün kararlı kalırken içi boş modeller 7. günden sonra sapmaya başladı.
Pratikte en güvenli yol, modeli basıp son işlemini yaptıktan sonra plakları kısa sürede termoform etmek ve modelleri ışıktan, ısıdan ve nemden uzak saklamak. Uzun süre bekleyecek ya da taşınacak modeller için kullandığınız reçinenin üretici verilerine bakmak gerekir.
Termoform plak modele ne kadar iyi oturur?
Termoform plağın doğruluğu doğrudan modelin dayanıklılığına bağlı. Bennett ve DiGiovanni (2024), plakların iç yüzeyini ağız içi tarayıcıyla tarayıp orijinal dosyayla karşılaştırdı: dolu modellerden alınan plaklarda noktaların %96,45'i, 2,0 mm duvarlı modellerden alınanlarda %86,82'si ±0,30 mm tolerans içindeydi. Yazarlar 0,5 mm modellerden alınan plakların ağza oturmayacağının gözle bile anlaşıldığını, 1,0 mm modellerde de termoform sonrası plastik deformasyon görüldüğünü belirtiyor. Kenning ve ark. (2021) da ince kabuklu modellerden alınan plakların daha az doğru olduğunu buldu. Yani model termoform sırasında ezilirse, plak bu hatayı birebir taşır.
Şeffaf plak doğrudan 3D yazıcıda basılabilir mi?
Evet, plak için geliştirilmiş özel reçinelerle model ve termoform adımı atlanarak plak doğrudan basılabiliyor; ama bu alan hâlâ yeni.
Boo ve ark. (2025), sistematik derleme: Kasım 2023'e kadar yayımlanan 12 in vitro çalışma incelendi (5'i pekiştirme plağı, 7'si aligner). Derlemeye göre farklı malzeme, açı, kalınlık ve teknolojilerle doğrudan baskı uygulanabilir ve tekniklerin çoğu 0,25 mm klinik sınırın içinde çalıştı. Derlemede aktarılan bir çalışmada (Koenig ve ark.) basılan plakların gerçekliği 0,14 mm, termoform plakların 0,188 ve 0,209 mm idi.
Can ve ark. (2022): TC-85DAC reçinesiyle basılan plaklar, 4 hastada 1 hafta kullanıldıktan sonra kullanılmamış plaklarla karşılaştırıldı. Martens sertliği (medyan 91,5'e karşı 90,5 N/mm²), girinti modülü, elastik indeks ve gevşeme indeksi arasında anlamlı fark bulunmadı.
Bu iki çalışma umut verici, ancak örneklemler küçük ve süreler kısa. Doğrudan basılan plaklarda kalınlık, biyouyumluluk ve uzun süreli davranış konusunda daha fazla klinik veri gerekiyor.
Adım adım: şeffaf plak modeli nasıl hazırlanır?
Reçineyi ve ayarları eşleştirin. Yazıcınızla uyumlu bir model reçinesi seçin; katman kalınlığı ve pozlamada reçine üreticisinin önerisiyle başlayın. Çalışmalarda aynı yazıcıda bile reçine değişince doğruluk değişti.
İçi boş basacaksanız duvarı en az 2 mm yapın. Bennett ve DiGiovanni (2024) ile Kenning ve ark. (2021), 2 mm'nin altındaki duvarlarda plak doğruluğunun düştüğünü gösterdi.
Tabanı sağlam tasarlayın. At nalı modelde arka bölgeyi uzatın ya da bir bağlantı çubuğu ekleyin; model uzun süre bekleyecekse dolu at nalı tasarımı düşünün.
Baskı açısını yazıcınıza göre seçin. Çalışmalarda farklı açıların hepsi klinik sınırın içinde kaldı; üreticinin önerdiği yönle başlayın.
Yıkama ve son kürlemeyi talimata göre yapın. Reçinenin önerdiği çözücü, süre ve kürleme cihazını kullanın; süreyi kendi başınıza kısaltmayın ya da uzatmayın.
Modeli bekletmeden termoform edin. Plakları mümkün olan en kısa sürede şekillendirin; modelleri kuru, karanlık ve serin bir yerde saklayın.
İlk partileri kontrol edin. Yeni bir reçine ya da tasarıma geçtiğinizde birkaç modeli tarayıp dijital dosyayla karşılaştırın; plağın modele ve ağza oturuşunu kontrol edin.
Çalışmaların sonuçları neden farklı?
İncelenen çalışmalarda farklı yazıcılar, reçineler, model tasarımları, tarayıcılar ve yazılımlar kullanıldı; tolerans sınırı bile 0,10 ile 0,30 mm arasında değişti. Grassia ve ark. (2023) ile Chen ve ark. (2026), her yazıcıyı kendi üreticisinin reçinesi ve protokolüyle test etti; bu yüzden ortaya çıkan farklar yazıcı, reçine ve son işlemin birleşik etkisini yansıtıyor ve tek başına SLA, DLP ya da LCD teknolojisinin üstünlüğünü göstermiyor. Ortak sonuç şu: reçineli 3D yazıcılarla basılan modeller, doğru reçine, yeterli duvar kalınlığı ve sağlam bir taban tasarımıyla plak üretimi için klinik olarak yeterli doğruluğa ulaşıyor.
Sonuç
Şeffaf plak modeli için en kritik kararlar duvar kalınlığı, taban tasarımı ve reçine seçimi. Çalışmalar içi boş modellerde en az 2 mm duvar kullanılmasını, at nalı tabanın arkadan desteklenmesini ve modelin basıldıktan sonra uzun süre bekletilmeden termoform edilmesini destekliyor. SLA, DLP ve LCD yazıcılarla basılan modeller, incelenen çalışmalarda 0,25 mm klinik sınırın içinde kaldı. 3mash'in 3D yazıcıları ve dental 3D yazıcı reçineleri ile model basarken katman, pozlama, yıkama ve son kürlemede ürünün kendi yönergesini esas alın; sorularınız için 3mash teknik destek ekibine ulaşabilirsiniz.
Sık sorulan sorular
Şeffaf plak için model içi boş basılabilir mi?
Evet. Bennett ve DiGiovanni (2024) ile Kenning ve ark. (2021), en az 2,0 mm duvarlı içi boş modellerden klinik olarak kabul edilebilir plaklar elde etti. Daha ince duvarlar termoformda şekil değiştirdi ve plak doğruluğunu düşürdü.
Plak modeli için hangi katman kalınlığı kullanılmalı?
Tek bir doğru değer yok. Bor ve Oğuz (2025) LCD yazıcıda dikey basılan modellerde 100 µm'nin genel olarak 50 µm'den daha iyi sonuç verdiğini buldu; başka çalışmalar 50 µm kullandı. Reçine üreticisinin önerisiyle başlayın.
Basılan model ne kadar süre saklanabilir?
Reçineye ve iş akışına göre değişir. Chen ve ark. (2026) test ettikleri iş akışlarından birinde 2 haftadan sonra doğrulukta azalma gördü ve o iş akışı için modelin 2 hafta içinde kullanılmasını önerdi. En güvenlisi modeli kısa sürede termoform etmek.
LCD ya da DLP yazıcıyla basılan model plak için yeterli mi?
İncelenen çalışmalarda evet. Grassia ve ark. (2023) SLA, DLP ve LCD yazıcılarla, Bor ve Oğuz (2025) ise LCD yazıcıyla basılan modellerin 0,25 mm klinik sınırın altında kaldığını gösterdi. Reçine ve ayarlar sonucu belirgin biçimde etkilediği için üreticinin yönergesine uyun.
Plak doğrudan yazıcıda basılabilir mi?
Evet, plak için geliştirilmiş reçinelerle mümkün. Boo ve ark. (2025) derlemesine göre çoğu teknik 0,25 mm sınırın içinde çalıştı; Can ve ark. (2022) 1 hafta kullanılan plakların mekanik özelliklerinde anlamlı değişim bulmadı. Ancak uzun süreli klinik veri henüz sınırlı.
Kaynaklar
Bennett GW, DiGiovanni T. Effect of wall thickness of 3D-printed models on resisting deformation from thermal forming in-office aligners. Clinical and Experimental Dental Research. 2024;10(1):e827. https://doi.org/10.1002/cre2.827
Kenning KB, Risinger DC, English JD, Cozad BE, Harris LM, Ontiveros JC, Kasper FK. Evaluation of the dimensional accuracy of thermoformed appliances taken from 3D printed models with varied shell thicknesses: An in vitro study. International Orthodontics. 2021;19(1):137–146. https://doi.org/10.1016/j.ortho.2021.01.005
Bor S, Oğuz F. Effect of Different Printing Designs and Resin Types on the Accuracy of Orthodontic Model. Polymers. 2025;17(20):2724. https://doi.org/10.3390/polym17202724
Grassia V, Ronsivalle V, Isola G, Nucci L, Leonardi R, Lo Giudice A. Accuracy (trueness and precision) of 3D printed orthodontic models finalized to clear aligners production, testing crowded and spaced dentition. BMC Oral Health. 2023;23:352. https://doi.org/10.1186/s12903-023-03025-8
Naeem OA, Bencharit S, Yang IH, Stilianoudakis SC, Carrico C, Tüfekçi E. Comparison of 3-dimensional printing technologies on the precision, trueness, and accuracy of printed retainers. American Journal of Orthodontics and Dentofacial Orthopedics. 2022;161(4):582–591. https://doi.org/10.1016/j.ajodo.2021.03.016
Chen Y, Li H, Zhai Z, Ge Z, Zhang Y. Effects of Storage Time, Internal Design and Printing Workflow on Accuracy and Stability of 3D-Printed Dental Models. International Dental Journal. 2026;76(5):109747. https://doi.org/10.1016/j.identj.2026.109747
Liu H, Wang J, Zhao Y, Zhang Y, Kou J, Zhang Q, Li K, Wu Y. Effects of Structural Designs on the Accuracy, Dimensional Stability, and Material Consumption of Digital Light Processing-Printed Models. International Dental Journal. 2026;76(5):109738. https://doi.org/10.1016/j.identj.2026.109738
Chand A, K. M H, Saidath K. Evaluation of print angle on accuracy of 3D printed dental models. Frontiers in Dental Medicine. 2026;7:1931793. https://doi.org/10.3389/fdmed.2026.1931793
Boo HS, Sivarajan S, Mohd Tahir NNZ, Bahar AD. Accuracy of three-dimensionally printed retainers and aligners: A systematic review. Journal of Orofacial Orthopedics. 2026;87(2):184–203 (çevrimiçi 2025). https://doi.org/10.1007/s00056-024-00570-x
Can E, Panayi N, Polychronis G, Papageorgiou SN, Zinelis S, Eliades G, Eliades T. In-house 3D-printed aligners: effect of in vivo ageing on mechanical properties. European Journal of Orthodontics. 2022;44(1):51–55. https://doi.org/10.1093/ejo/cjab022