Dental 3D Baskıda Destekler Nereye ve Nasıl Konmalı?
Aynı tasarım, aynı reçine ve aynı yazıcıyla basılan iki parça, yalnızca destekleri farklı yerleştirildiği için farklı oturabilir. Destek yapıları baskı sırasında parçayı tutar; ama yanlış yere, gereğinden seyrek ya da kalın konduklarında doğruluğu bozabilir, söküldükleri yerde de iz bırakırlar. Bu yazıda destek yerleşimi, aralığı (yoğunluğu), uç ve gövde çapı ile destek sökümünün dental parçalara etkisini DOI numarası olan çalışmalardan derledik. Aşağıdaki sayıların hiçbiri 3mash reçineleri ya da yazıcılarıyla elde edilmedi; her biri ilgili çalışmanın kendi yazıcı, reçine ve parça koşuluna aittir.
Dental 3D baskıda destek yapısı nedir?
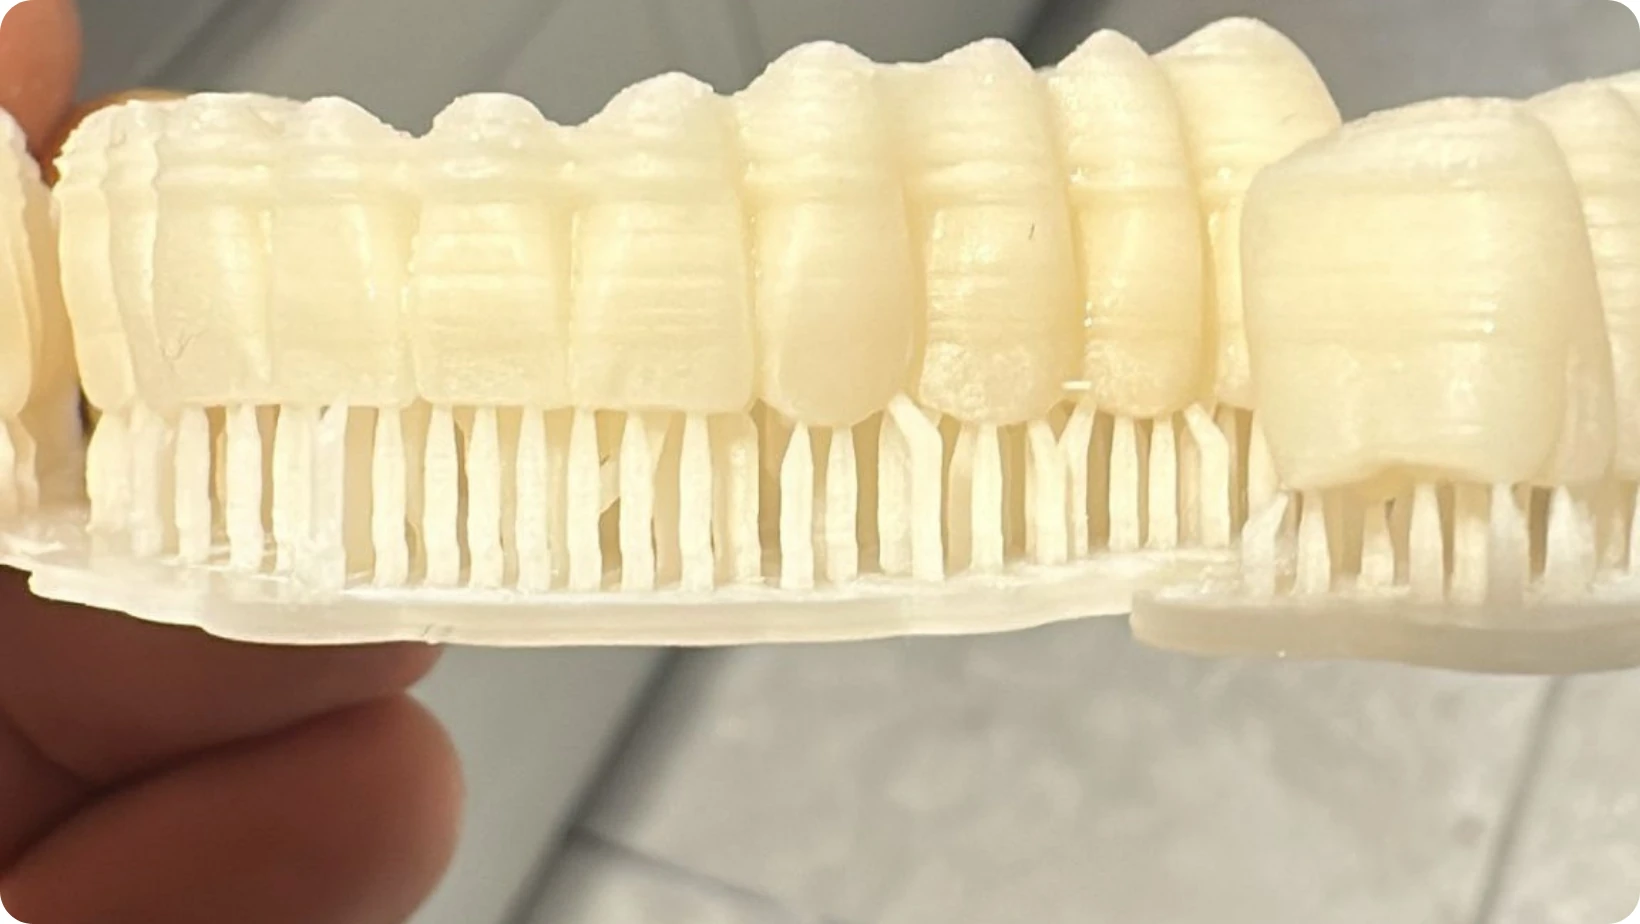
Destek yapısı, reçineli 3D baskıda parçayı yapı platformuna bağlayan, sarkan bölgeleri taşıyan ve baskı bittikten sonra sökülen geçici sütunlardır. Her katman kürlendikten sonra tank filminden ayrılırken parçaya bir ayrılma (soyulma) kuvveti biner; destekler bu kuvvete karşı parçanın şeklini korumaya yardım eder. Dilimleme yazılımlarında desteği tarif eden dört temel ayar vardır:
Yerleşim: Desteğin parçanın hangi yüzeyine temas ettiği.
Aralık (yoğunluk): Komşu temas noktaları arasındaki mesafe. Aralık küçüldükçe destek sıklaşır.
Uç (temas) çapı: Desteğin parçaya değdiği en üst noktanın çapı.
Gövde (orta) çapı: Desteğin sağlamlığını belirleyen orta bölümün çapı.
Destekler parçanın baskı yönüyle birlikte değişir: açı değişince desteklerin sayısı ve yeri de değişir. Açı seçimini baskı yönü yazımızda ayrıntılı anlattık.
Destekler parçanın neresine konmalı?
Destekler oturma (iç) yüzeyinden, bitiş çizgisinden ve işlevsel temas yüzeylerinden uzak tutulmalı, mümkün olduğunca dış (kameo) yüzeye konmalıdır. Çalışmaların bu konuda söyledikleri şöyle:
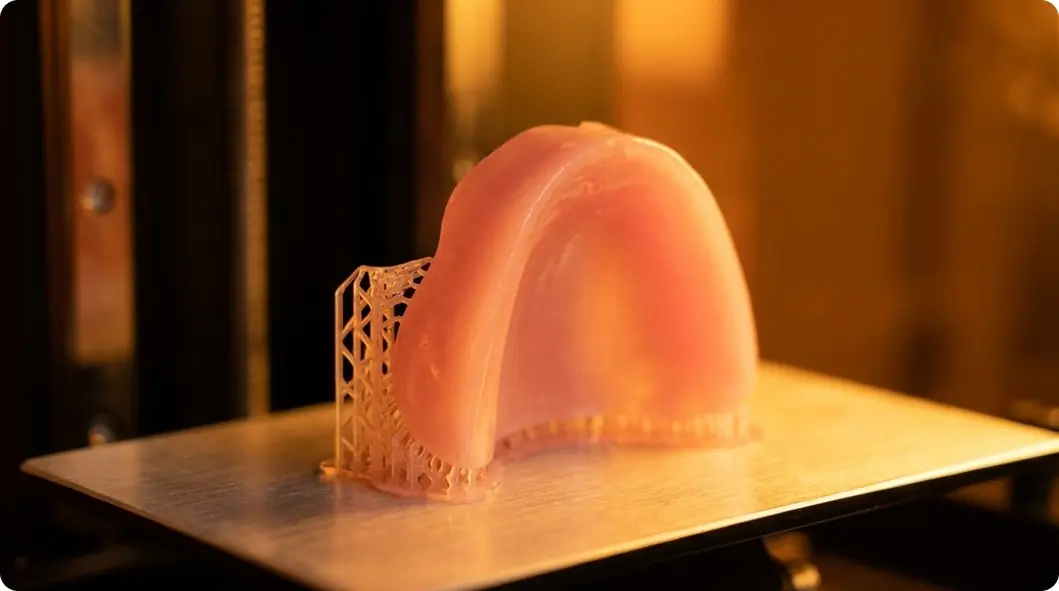
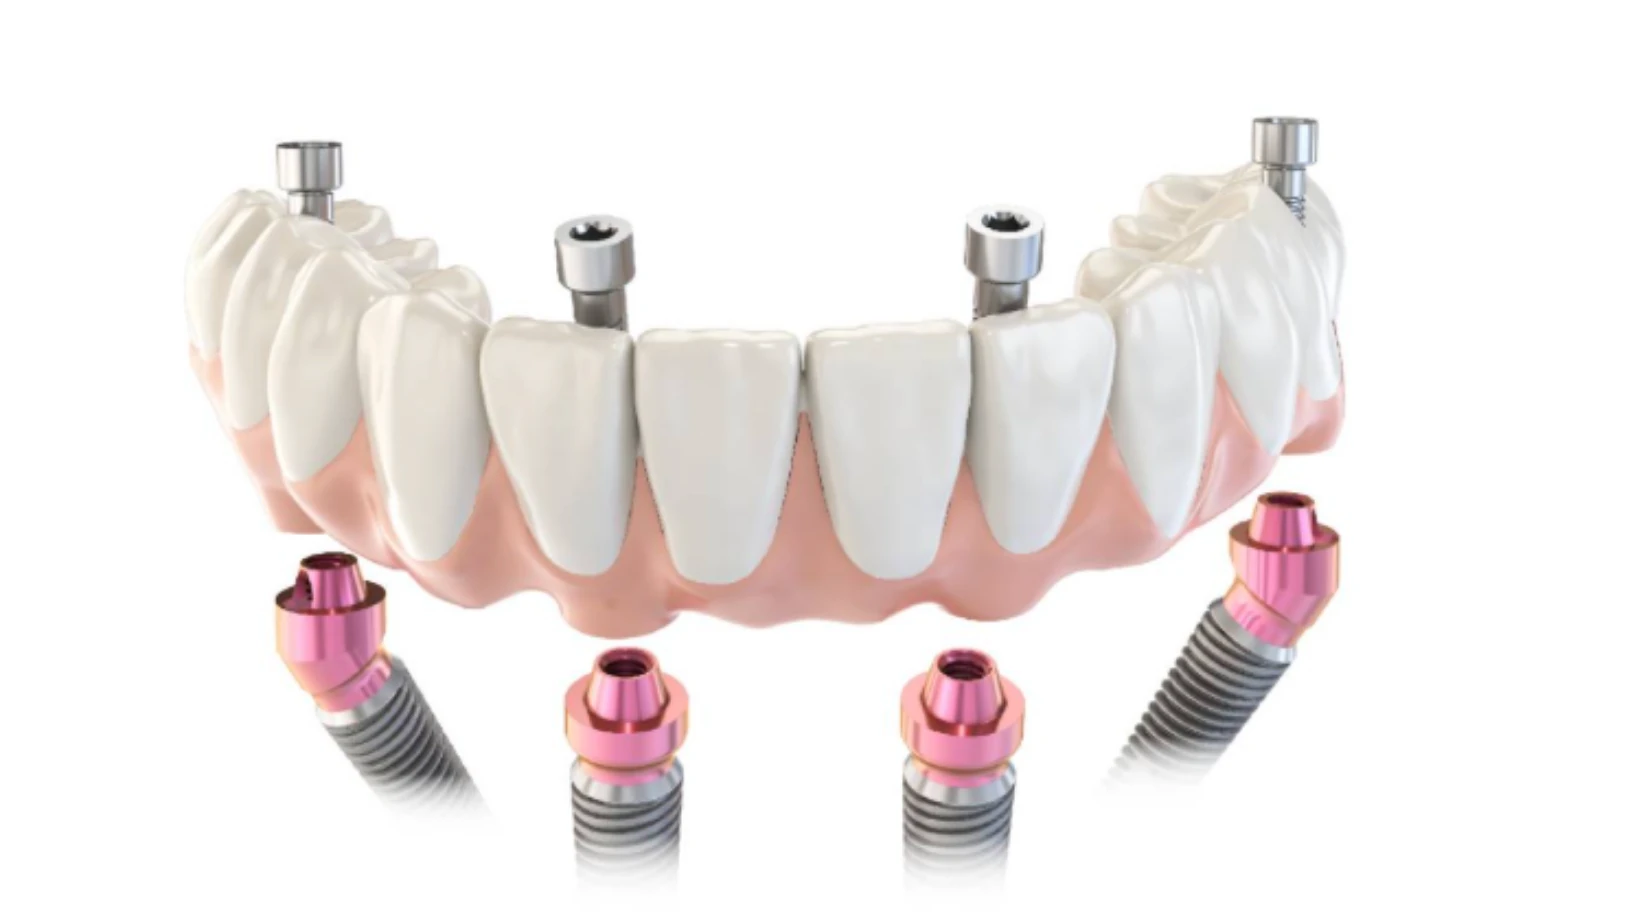
Görsel 1: Protez kaidesinde destek yerleşimi
Protez kaidesi, AlGhamdi ve Gad (2024), sistematik derleme: Desteklerin ve ek destek çubuklarının dış (kameo) yüzeye konduğu protez kaidelerinde doğruluk daha yüksekti. Derlemenin sonucuna göre destek konumu, destek yoğunluğundan daha etkili. Derlemedeki çalışmaların biri dışında hepsi destekleri diş yuvalarından uzak tuttu. Desteklerin sökülmesi de bağlandıkları bölgede çarpılmaya yol açabiliyor.
Kuron, splint ve protez, Sabanik ve ark. (2026), derleme: Kuronlar için iç yüzeyi platformdan uzağa bakan yönde, dış yüzeylere konan hafif ve ince destekler öneriliyor. Protez kaidelerinde destek en çok ince bölgelerde ve sarkan kısımlarda kritik; damak ve kenar bölgelerinde destek yoğunluğu azaltılabiliyor. Protez dişlerinde ise derlemenin tablosu oklüzal yüzeye ince destek konmasını öneriyor; bu durumda oklüzal yüzeyde destek sökümü ve düzeltme gerekiyor.
DLP parametreleri, Zhang ve ark. (2026), derleme: Kritik yüzeylere destek gelmemesi için önce baskı yönü ayarlanmalı. Derlemeye göre yatayda 5 mm'yi aşan açıklıklar ya da 45°'yi aşan eğimler genellikle destek ister. Gereğinden fazla destek yüzey kalitesini düşürür, malzeme tüketimini artırır ve son işlemi zorlaştırır.
Platforma doğrudan basmayın: Platforma tutunmayı artırmak için ilk katmanlar bilerek fazla pozlanır. Sabanik ve ark. (2026), bunun platforma değen yüzeyde "fil ayağı" denen bir taşmaya yol açabileceğini, bu yüzden kritik yüzeylerin doğrudan platform üzerinde basılmaması gerektiğini belirtiyor. Protez kaideleri için AlGhamdi ve Gad (2024) da parçanın destek olmadan doğrudan platforma basılmamasını öneriyor.
Destek aralığı ve yoğunluğu doğruluğu nasıl etkiler?
Aralık çok açıldığında desteksiz kalan bölgeler büyür ve parça baskı sırasında daha kolay esner. Ancak yoğunluğun etkisi her parçada aynı değil.
Dental model, Alpöz ve ark. (2026): AccuFab-L4D MSLA (LCD) yazıcı ve M-PRINT Model Sand reçinesiyle, 50 µm katmanla basılan üç üyeli köprü preparasyonu modellerinde (grup başına 8 model) destek aralığı 3, 5 ve 7 mm olarak denendi. Diğer bütün destek ayarları sabitti. Modelin genel sapması (RMS) 3 mm'de 244,5 µm, 5 mm'de 295,0 µm, 7 mm'de 359,1 µm oldu; 3 mm ile 7 mm arasındaki fark anlamlıydı. Preparasyon yüzeyinde (intaglio bölgesi) sapma 3 mm'de 159,4 µm, 7 mm'de 171,4 µm idi. Bitiş çizgisinde ise doğrusal bir eğilim yoktu: en düşük sapma 5 mm'de (52,0 µm), en yüksek 3 mm'de (63,9 µm) ölçüldü. Komşu diş yüzeyleri aralıktan anlamlı etkilenmedi. Yazarlar 3 mm'nin genel olarak en tutarlı sonucu verdiğini, ama bunun her iş akışı için evrensel bir öneri olmadığını vurguluyor.
Bölümlü protez iskeleti, Hussein ve Hussein (2022, J Adv Prosthodont): Asiga Max UV DLP yazıcı ve DentaCast döküm reçinesiyle basılan iskeletlerde %50 ve %75 destek yoğunluğu karşılaştırıldı. Üst çene iskeletlerinde ortalama sapma (RMSE) %50 yoğunlukta 0,088 mm, %75 yoğunlukta 0,068 mm idi; fark istatistiksel olarak anlamlı değildi. Alt çenede de anlamlı fark bulunmadı. Bu çalışmada doğruluğu asıl değiştiren, baskı yönüydü.
Kuron, Sabanik ve ark. (2026): Derlemeye göre kuronların iç uyumunu inceleyen çalışmalarda destek yoğunluğunu azaltmak uyumu olumsuz etkilemedi.
Başlangıç değeri, Zhang ve ark. (2026): Destek yoğunluğu üzerine sistematik çalışmalar sınırlı olduğu için üretici yönergeleri rutin işler için genellikle 5 mm temas aralığı öneriyor. Ağır ya da şekil değiştirmeye yatkın bölgelerde daha sık destek gerekebiliyor.
Bu sonuçlar birbiriyle çelişmiyor; farklı parçalara ait. İnce ve geniş açıklıklı bir modelde aralık önemli olabilirken, desteği zaten dış yüzeyde toplanan bir kuron ya da iskelette yoğunluk daha az fark yaratabiliyor.
Destek uç ve gövde çapı ne kadar olmalı?
İnce uç, yüzeyde daha küçük iz bırakır ve kolay sökülür; ama parça ağırlaştıkça gövdenin taşıyabilmesi gerekir.
Zhang ve ark. (2026), DLP derlemesi: Çoğu dental reçine için mekanik dayanım ile sökülebilirlik arasında denge kuran uç çapı olarak genellikle 0,4 mm öneriliyor. Gövde (orta) çapı genellikle 0,6–1,2 mm aralığında; ağır ya da yüksek bölgelerde kırılmayı önlemek için 1,8–2,0 mm'ye çıkarılabiliyor.
Hussein ve Hussein (2022, Materials): Asiga Max UV DLP yazıcı ve DentaCast reçinesiyle basılan 60 bölümlü protez iskeletinde üç baskı açısı (110°, 135°, 150°) ve iki destek çapı (ince 1,2 mm, kalın 1,5 mm) denendi. En doğru grup 150° ve ince destek grubuydu (RMS 0,061 mm); en az doğru grup 110° ve kalın destek grubuydu (RMS 0,098 mm). Kalın destekli gruplarda renk haritalarındaki sapmalar genel olarak daha belirgindi. Aynı açıda baskı süresi destek çapından etkilenmedi, ama kalın destekler daha fazla reçine tüketti: en yüksek tüketim 150° ve kalın destekte (5,26 mL), en düşük 110° ve ince destekte (2,39 mL) ölçüldü.
Sabanik ve ark. (2026): Kuronlarda iç uyum için ince destekler tercih ediliyor.
Dikkat: Bu değerler belirli yazıcı ve reçinelerde elde edildi. Kendi reçinenizin ve yazıcınızın önerdiği destek profili her zaman başlangıç noktası olmalı.
Destekler kürlemeden önce mi sonra mı sökülmeli?
Tek bir doğru sıra yok; belirleyici olan reçinenin kullanım talimatı. Hassanpour ve ark. (2024) da son işlem adımlarının sırasının sabit olmadığını, her reçine için ayarlanabileceğini belirtiyor. Çalışmalarda kullanılan sıralar şöyle:
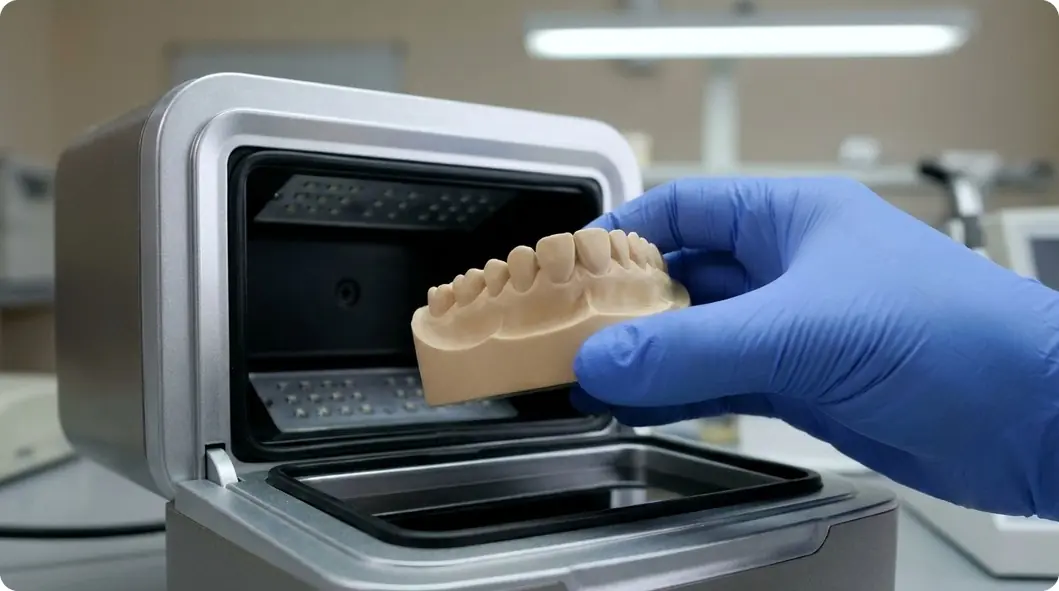
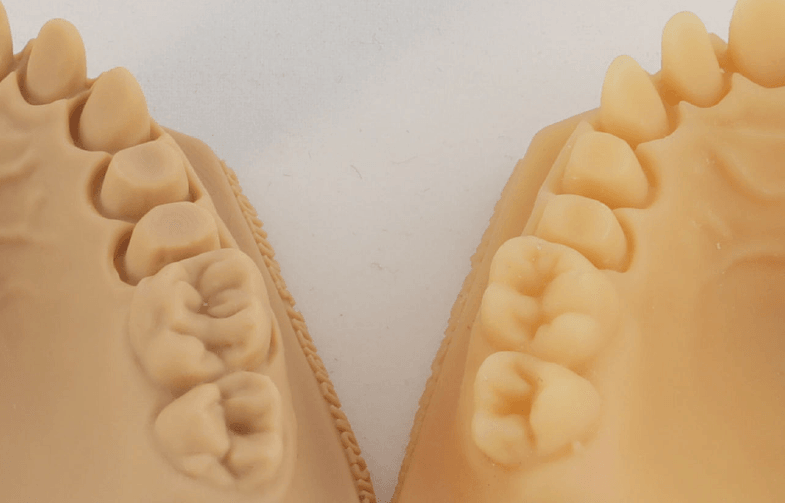
Görsel 2: Son kürleme işlemi
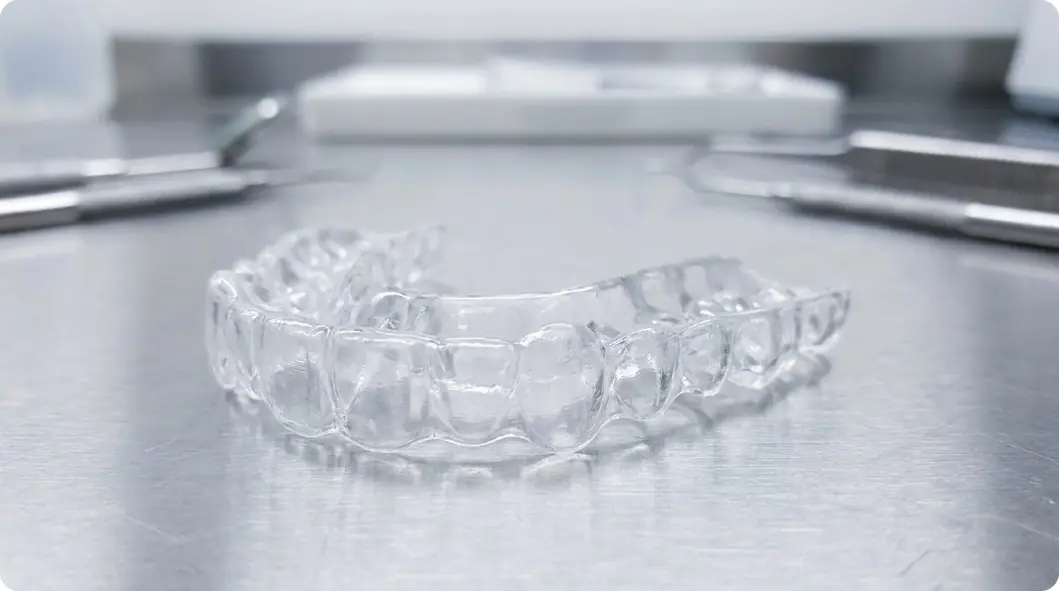
Doğrudan basılan şeffaf plak (aligner), Avolese ve ark. (2026): SprintRay Pro95 DLP yazıcı ve Tera Harz TC-85 DAC reçinesiyle, 10 kişi için tasarlanan alt ve üst plaklar ikişer kez basıldı. Bir kopyada destekler son kürlemeden önce elle söküldü, diğerinde destekler takılıyken kürlendi. Ortalama sapma (RMS), destekler önce sökülünce 0,7656 mm, desteklerle kürlenince 0,1827 mm oldu (p < 0,0001). İkinci büyük azı dişleri arasındaki mesafede tasarıma göre ortalama fark da sırasıyla 3,59 mm ve 0,55 mm idi. Önemli not: Yazarlar, bu reçinenin üreticisinin desteklerin son kürlemeden önce sökülmesini öngördüğünü belirtiyor. Bu yüzden bu sonuç, talimatı kendi başınıza değiştirmek için değil, kürlenmemiş ince parçaların elle zorlanmaya ne kadar hassas olduğunu göstermek için önemli.
Dental model, Alpöz ve ark. (2026): Modeller yıkandı, ilk kürleme yapıldı, destekler ardından söküldü ve açığa çıkan yüzeyler için ikinci bir kürleme uygulandı.
Bölümlü protez iskeleti, Hussein ve Hussein (2022): İki çalışmada da iskeletler yıkanıp kürlendikten sonra destekler söküldü; yazarlar kürlemenin, iskeletlerin çarpılmadan yeterli dayanım kazanması için gerekli olduğunu belirtiyor.
Kürleme süresinin ve yoğunluğunun da doğruluğu etkilediğini unutmayın; ayrıntılar için overcure ve undercure rehberimize bakabilirsiniz.
Destekler yüzeye zarar vermeden nasıl sökülür?
Destek sökümü, desteğin parçadan aletle ve kontrollü biçimde ayrılmasıdır; parçayı bükerek ya da destekleri koparırcasına çekerek yapılmamalıdır.
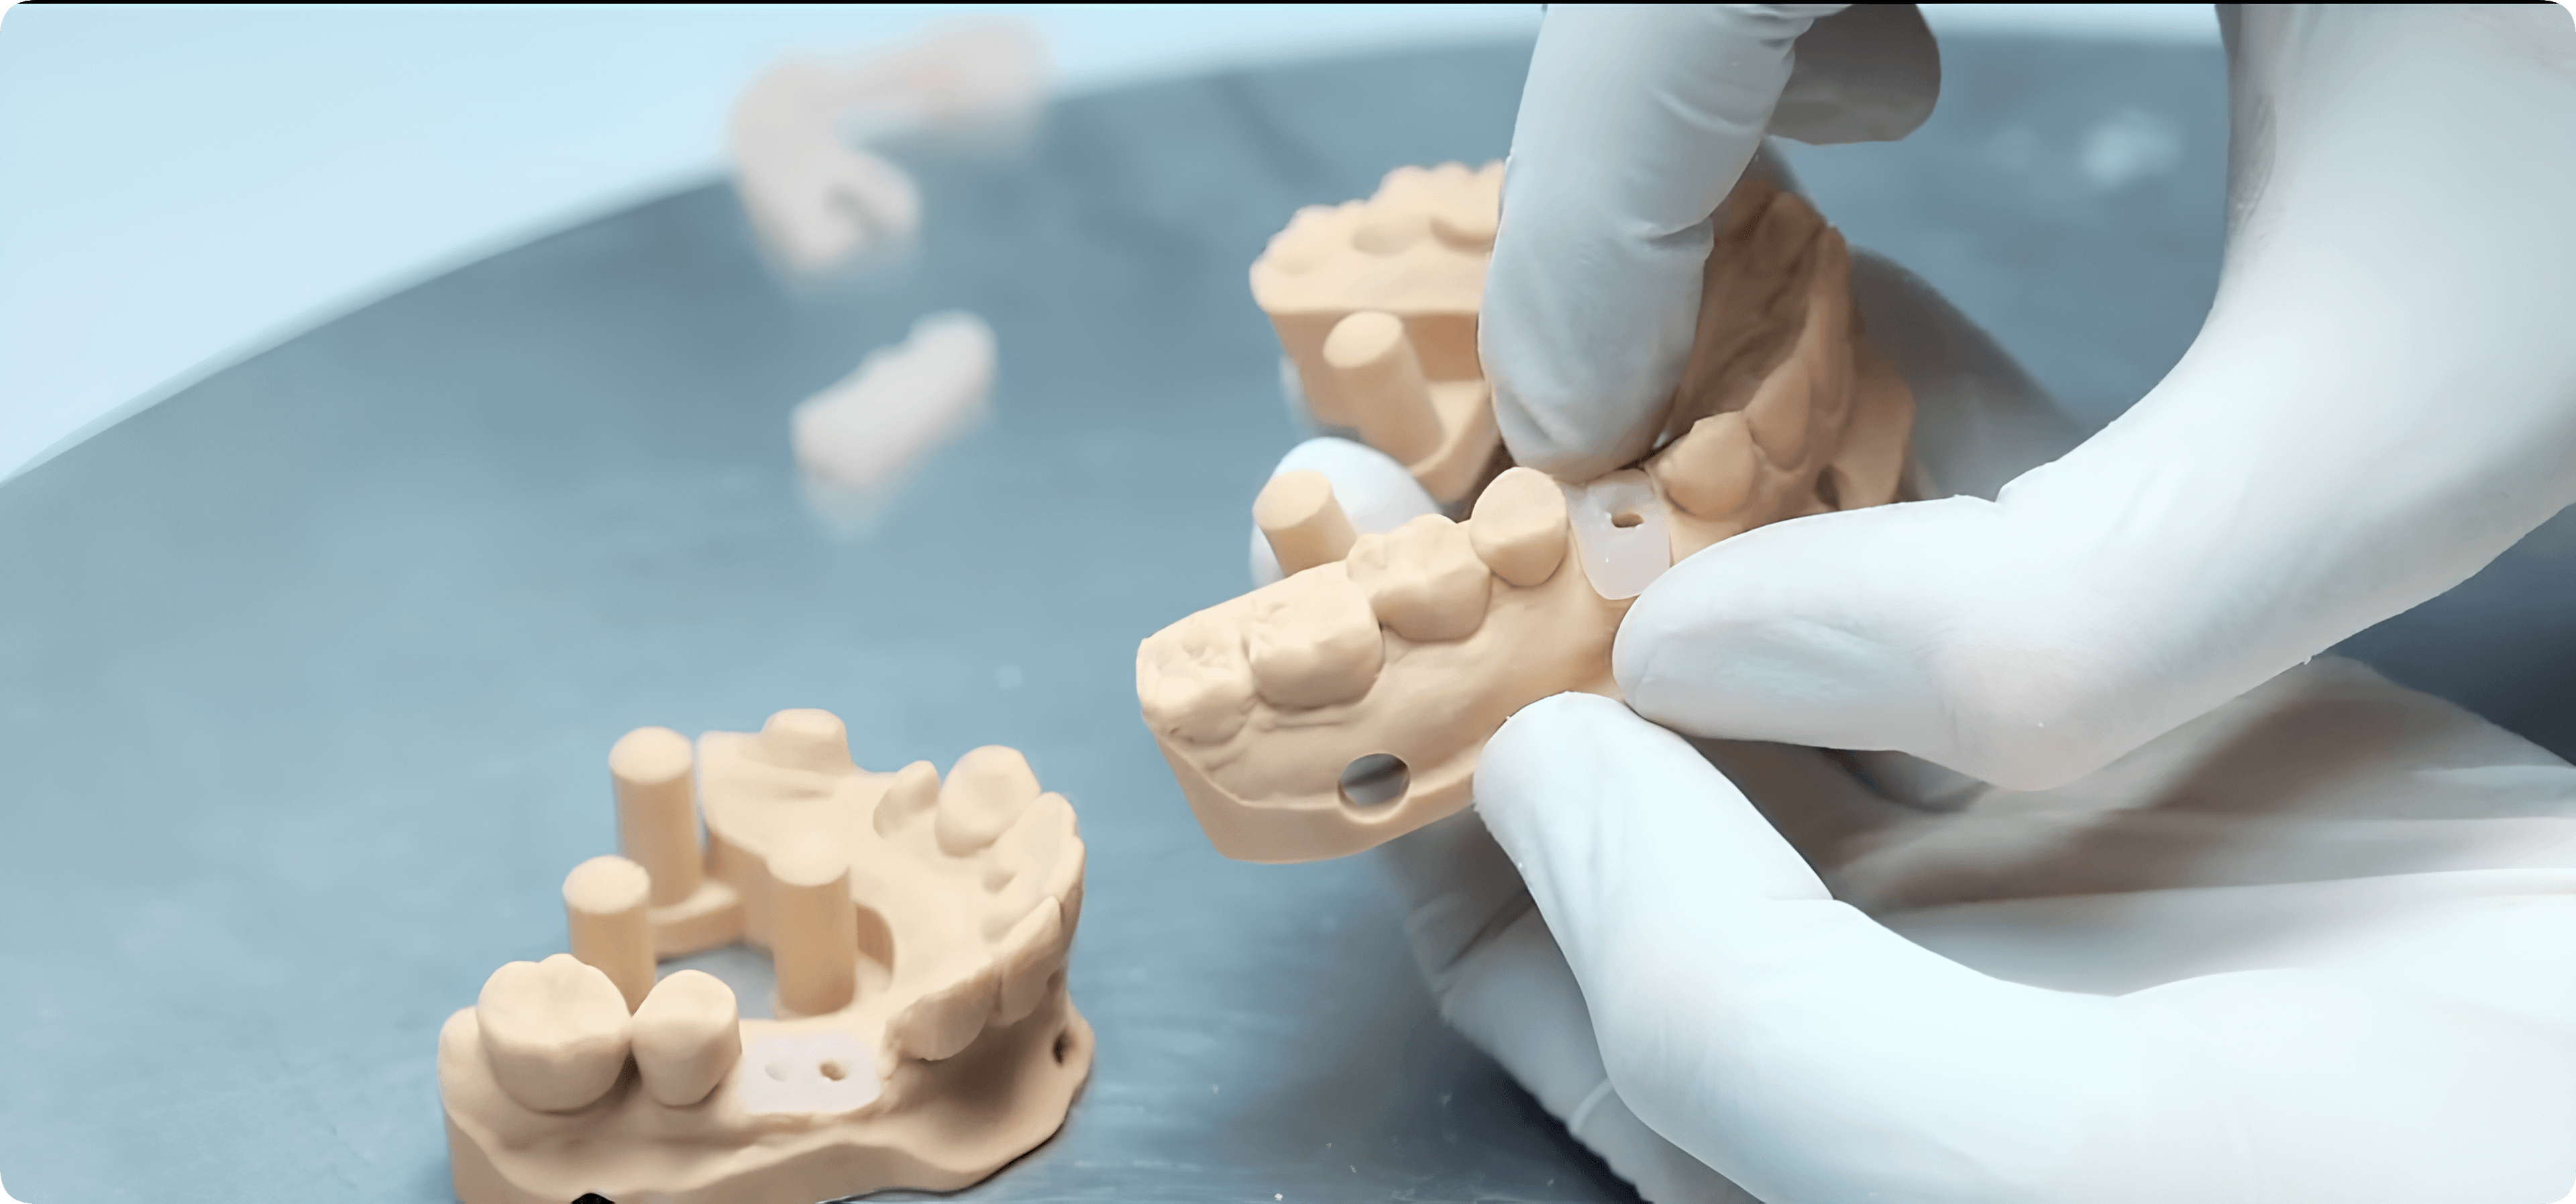
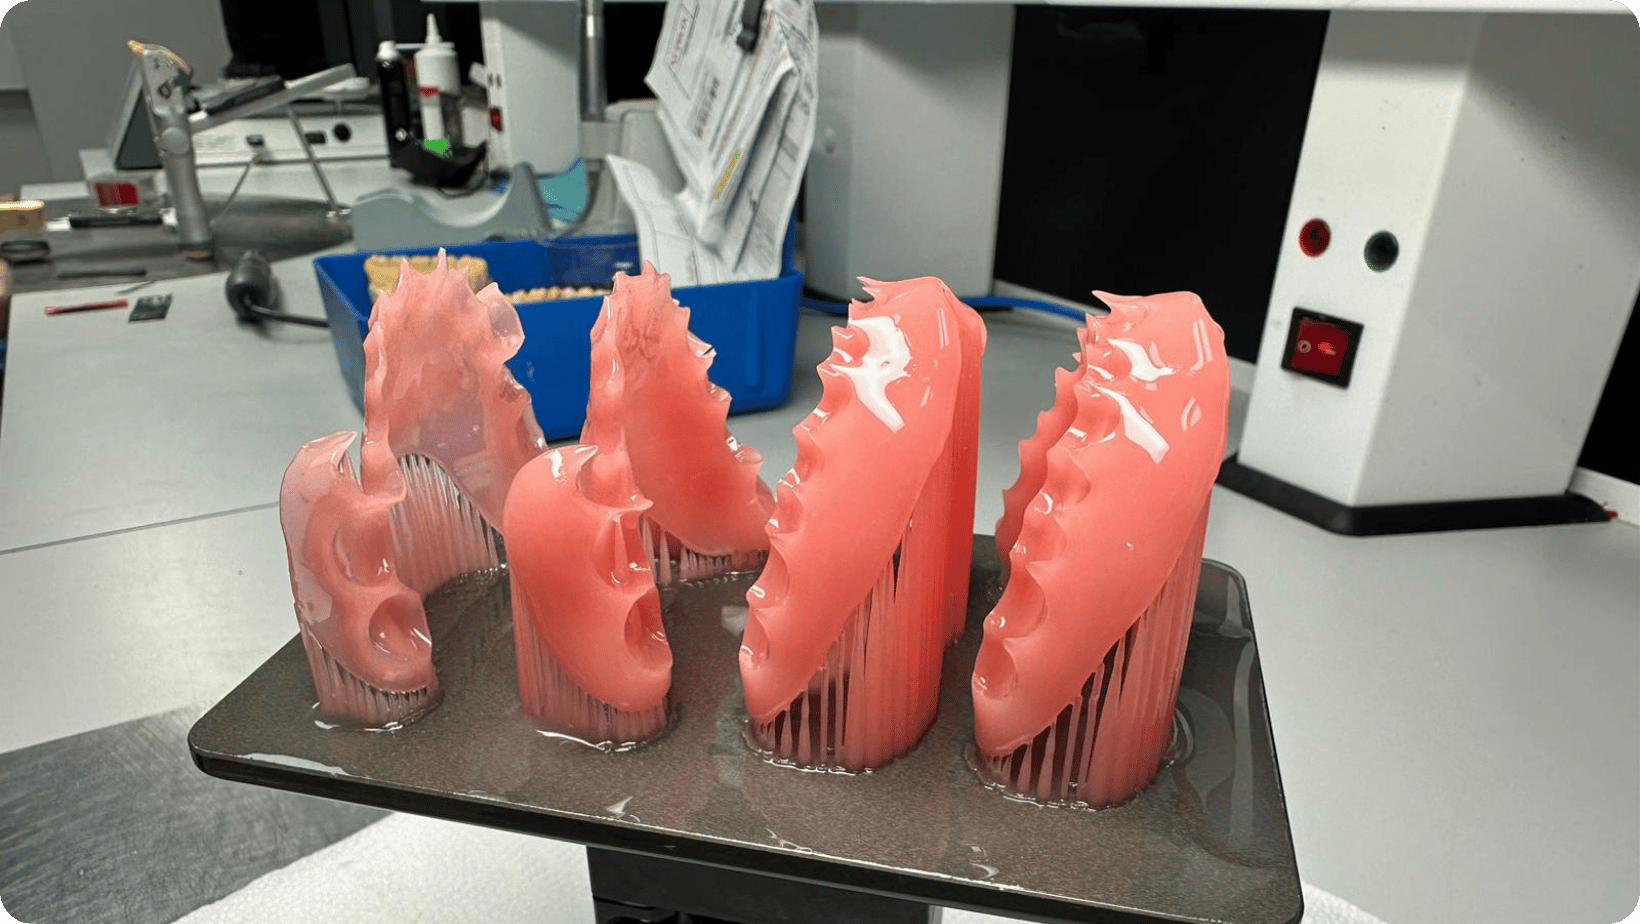
Görsel 3: 3D baskı şeffaf plak
Alet seçimi: Hassanpour ve ark. (2024), parçayı platformdan ayırırken ve destekleri temizlerken kırılmayı ve pürüzlü yüzeyi önlemek için keskin, sertleştirilmiş bir bıçak, spatül, elmas disk ya da ultrasonik uç kullanıldığını bildiriyor. Zhang ve ark. (2026) tipik yöntemin makas ya da ince aletlerle elle söküm olduğunu, zaman alsa da yüzeyi korumak için dikkatli çalışmak gerektiğini belirtiyor.
Bağlantı noktalarında iz ve çarpılma: Sabanik ve ark. (2026), fazla desteğin malzeme tüketimini ve son işlem süresini artırdığını, söküldükten sonra yüzey kusuru ya da ölçü hatası bırakabileceğini belirtiyor. AlGhamdi ve Gad (2024) da desteklerin ve destek çubuklarının sökülmesinin bağlantı bölgesinde çarpılmaya neden olabildiğini aktarıyor.
Adım adım: destek yerleşimi ve sökümü nasıl yapılır?
Önce üretici yönergesine bakın. Reçinenizin ve yazıcınızın önerdiği yön, destek profili ve söküm-kürleme sırası başlangıç noktanızdır. Aşağıdaki adımlar bu yönergenin yerine geçmez.
Kritik yüzeyleri işaretleyin. Oturma (iç) yüzeyi, bitiş çizgisi, diş yuvaları, kroşe ve tırnak gibi bölümlü protez parçaları ile temas noktaları desteksiz kalmalıdır.
Yönü buna göre seçin. Parçayı, destekler dış (kameo) yüzeye gelecek şekilde yönlendirin. Kritik yüzeyi doğrudan platforma basmayın.
Desteği gereken yere koyun. İnce bölgeler, sarkan kısımlar ve geniş açıklıklar önceliklidir. Damak gibi bölgelerde yoğunluğu azaltmak mümkündür; ama modellerde aralığı çok açmak sapmayı artırabilir.
İnce uçla başlayın. Ağır ya da yüksek parçalarda gövde çapını artırın, ucu gereksiz kalınlaştırmayın.
Desteği aletle sökün. Keskin bir aletle, desteği parçanın yüzeyine yakın yerden kesin; parçayı bükmeyin. İnce ve esnek parçalarda özellikle dikkatli olun.
Söküm ile kürlemeyi talimattaki sırayla yapın. Talimat izin veriyorsa ve parça inceyse, kürlenmemiş parçayı elle zorlamamaya özen gösterin.
İzleri düzeltin ve uyumu kontrol edin. Bağlantı noktalarını düzeltip parçayı modelde ya da tarayarak kontrol edin. Yeni bir destek ayarını önce birkaç parçada deneyin.
Çalışmaların sonuçları neden farklı?
İncelenen çalışmalar farklı yazıcılar (MSLA/LCD ve DLP), farklı reçineler (model, döküm, plak reçinesi) ve farklı parçalar kullandı. Örneklem sayıları küçük; destek aralığı çalışmasında grup başına 8 model vardı. Bu farklılıklar teknolojiden çok çalışma koşullarından kaynaklanıyor; bulgular DLP ya da LCD yazıcılardan birinin üstün olduğunu göstermiyor. Yıkama da doğruluğu etkileyen bir adımdır; bunun için yıkama rehberimize göz atabilirsiniz.
Sonuç
Destek yapıları doğruluğu, yüzeyi ve son işlem süresini birlikte etkiler. İncelenen çalışmalarda destekleri dış yüzeyde toplamak, kritik yüzeyleri desteksiz bırakmak, ince uç kullanmak ve modellerde aralığı fazla açmamak öne çıktı. Söküm zamanı ise reçineye göre değişir. 3mash'in dental 3D yazıcı reçineleri ve 3D yazıcıları için destek ayarlarında ve söküm-kürleme sırasında ürünün kendi yönergesini esas alın; sorularınız için 3mash teknik destek ekibine ulaşabilirsiniz.
Sık sorulan sorular
Dental 3D baskıda destekler nereye konmamalı?
Oturma (iç) yüzeyine, bitiş çizgisine, diş yuvalarına ve işlevsel temas noktalarına destek konmamalıdır. Derlemelere göre destekleri dış (kameo) yüzeye koymak protez kaidelerinde doğruluğu artırıyor; kuronlarda da ince destekler dış yüzeye öneriliyor.
Destek aralığı kaç mm olmalı?
Tek bir doğru değer yok. Zhang ve ark. (2026), üretici yönergelerinin rutin işler için genellikle 5 mm önerdiğini belirtiyor. Alpöz ve ark. (2026) MSLA ile basılan modellerde 7 mm aralığın 3 mm'ye göre anlamlı olarak daha fazla genel sapma verdiğini buldu. Kendi reçine ve yazıcınızın profilini esas alın.
Destek yoğunluğunu artırmak her zaman daha mı doğrudur?
Hayır. Hussein ve Hussein (2022) DLP ile basılan bölümlü protez iskeletlerinde %50 ve %75 yoğunluk arasında anlamlı doğruluk farkı bulmadı; kuronlarda da yoğunluğu azaltmak iç uyumu bozmadı. Gereğinden fazla destek ise reçine tüketimini, son işlem süresini ve yüzey izlerini artırır.
Destek uç çapı kaç mm olmalı?
Zhang ve ark. (2026) derlemesine göre çoğu dental reçine için genellikle 0,4 mm uç çapı öneriliyor; gövde çapı 0,6–1,2 mm, ağır bölgelerde 1,8–2,0 mm olabiliyor. Bu değerler bir başlangıç noktasıdır, üretici profilinin yerine geçmez.
Destekleri kürlemeden önce mi sökmeliyim?
Reçinenizin talimatı ne diyorsa onu uygulayın. Avolese ve ark. (2026) bir plak reçinesinde desteklerle kürlenen plakların daha doğru çıktığını buldu; ancak o reçinenin üreticisi desteklerin kürlemeden önce sökülmesini öngörüyor. Model ve iskelet çalışmalarında destekler kürlemeden sonra söküldü.
Kaynaklar
Alpöz B, Akan B, Akan E. Effect of Support Spacing on the Region-Specific Dimensional Accuracy of 3D-Printed Dental Models. Materials. 2026;19(16):3463. https://doi.org/10.3390/ma19163463
Hussein MO, Hussein LA. Optimization of Digital Light Processing Three-Dimensional Printing of the Removable Partial Denture Frameworks; The Role of Build Angle and Support Structure Diameter. Materials. 2022;15(6):2316. https://doi.org/10.3390/ma15062316
Hussein MO, Hussein LA. Trueness of 3D printed partial denture frameworks: build orientations and support structure density parameters. The Journal of Advanced Prosthodontics. 2022;14(3):150–161. https://doi.org/10.4047/jap.2022.14.3.150
Avolese S, Sanna F, Parrini S, Chiarello G, Lava D, Sedran A, Deregibus A, Scotti N. Evaluation of the Dimensional Accuracy of 3D-Printed Aligners: An In Vitro Study Using Reverse Engineering Analysis. Journal of Functional Biomaterials. 2026;17(1):22. https://doi.org/10.3390/jfb17010022
Zhang Y, Wang J, Wang P, Tang S, Xue C. Printing parameters for digital light processing three-dimensional printing in dentistry: A practice-oriented narrative review. International Journal of Bioprinting. 2026;12(2):026110089. https://doi.org/10.36922/IJB026110089
Sabanik P, Liu T, Tabatabaeian M, Rocha MG, Surathu N, Lawson NC. A Review of Current Systems, Materials, and Protocols for 3D-Printed Splints, Crowns, and Dentures. Journal of Esthetic and Restorative Dentistry. 2026;38(3):635–651. https://doi.org/10.1111/jerd.70125
Hassanpour M, Narongdej P, Alterman N, Moghtadernejad S, Barjasteh E. Effects of Post-Processing Parameters on 3D-Printed Dental Appliances: A Review. Polymers. 2024;16(19):2795. https://doi.org/10.3390/polym16192795
AlGhamdi MA, Gad MM. Impact of Printing Orientation on the Accuracy of Additively Fabricated Denture Base Materials: A Systematic Review. Dentistry Journal. 2024;12(7):230. https://doi.org/10.3390/dj12070230